


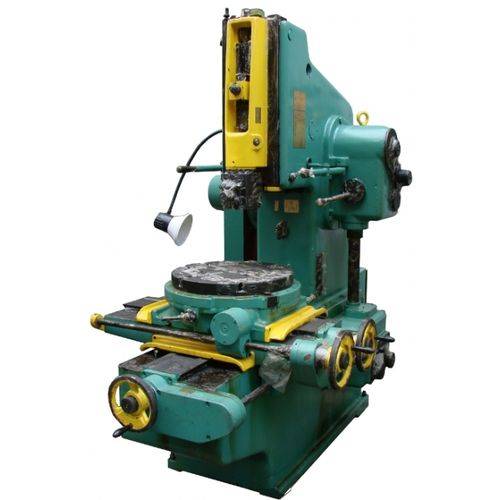
Долбежный станок по металлу 7А420
| Рабочий ход долбяка, мм | 20...200 |
| Расстояние от плоскости стола до нижней поверхности направляющих долбяка, мм | 320 |
| Расстояние от наружной поверхности резцовой головки до внутренней поверхности станины, мм | 450 |
Долбежный станок 7А420 — универсальное металлообрабатывающее оборудование, предназначенное для обработки внутренних и наружных поверхностей методом долбления. Станок используется для изготовления шпоночных пазов, шлицев, канавок, фасонных отверстий и сложных профилей в деталях машиностроения, приборостроения и ремонтного производства.
Технические характеристики долбежного станка 7А420
| Параметр | Значение |
| Тип станка | Долбежный по металлу |
| Модель | 7А420 |
| Класс точности | Н |
| Тип привода | Механический |
| Рабочий ход долбяка | 20–200 мм |
| Максимальный ход долбяка | 200 мм |
| Регулировка хода долбяка | до 264–265 мм |
| Число двойных ходов | 32–202 дв. ход/мин |
| Скорости долбяка | 32 / 49 / 66 / 101 или 40 / 64 / 102 / 163 |
| Усилие резания | 15 кН |
| Тяговое усилие долбяка | до 1840 кг |
| Диаметр рабочего стола | 500 мм |
| Продольный ход стола | 500 мм |
| Поперечный ход стола | 400 мм |
| Круговой ход стола | 360° |
| Количество фиксированных положений стола | 12 |
| Продольная подача | 0,1–1,2 мм/ход |
| Поперечная подача | 0,1–1,2 мм/ход |
| Круговая подача | 0,07–0,8° |
| Высота обрабатываемой детали (наружная) | до 300 мм |
| Высота обрабатываемой детали (внутренняя) | до 100 мм |
| Расстояние от стола до направляющих | 320 мм |
| Вылет резцовой головки | 450–480 мм |
| Поворот резцовой головки | ±90° |
| Наклон салазок долбяка | до 5° |
| Мощность главного привода | 3–3,6 кВт |
| Суммарная установленная мощность | до 4,1 кВт |
| Напряжение питания | 380 В |
| Частота сети | 50 Гц |
| Габариты | 1900×1270×2175 мм |
| Масса станка | около 2000 кг |
| Тип производства | Единичное и мелкосерийное |
| Материал обработки | Металл, пластмассы, цветные металлы |
| Производитель | Саракташский станкостроительный завод |
| Страна производства | Россия |
Сценарии использования долбежного станка 7А420
Долбежный станок 7А420 применяется для обработки внутренних и наружных поверхностей деталей методом долбления. Оборудование востребовано в машиностроении, инструментальном производстве, ремонтных мастерских и на предприятиях тяжелой промышленности благодаря высокой жесткости конструкции, точности обработки и универсальности применения.
Основные области применения
- Изготовление шпоночных пазов во втулках и шкивах
- Обработка внутренних шлицевых соединений
- Долбление канавок и пазов сложной формы
- Производство зубчатых колес и фасонных профилей
- Обработка плоских и наклонных поверхностей
- Изготовление технологической оснастки и штампов
- Ремонт и восстановление деталей промышленного оборудования
- Единичное и мелкосерийное производство металлических деталей
Где используется станок 7А420
- Машиностроительные предприятия
- Инструментальные цеха
- Судостроение
- Авиационная промышленность
- Ремонтные производства
- Металлообрабатывающие мастерские
- Производство редукторов и трансмиссионных узлов
Преимущества использования 7А420
- Высокое усилие резания — до 15 кН
- Возможность обработки внутренних отверстий и труднодоступных зон
- Механическая подача стола
- Поворотная резцевая головка ±90°
- Обработка деталей сложной геометрии
- Надежная механическая конструкция
- Подходит для обработки стали, чугуна и цветных металлов
- Простота обслуживания и ремонта
Сравнение моделей долбежных станков
| Характеристика | 7А420 | 7Д430 | 7Д450 |
| Тип привода | Механический | Гидравлический | Гидравлический |
| Максимальный ход долбяка | 200 мм | 320 мм | 500 мм |
| Диаметр стола | 500 мм | 630 мм* | 800 мм* |
| Усилие резания | 15 кН | Выше среднего | Высокое |
| Производительность | Средняя | Высокая | Очень высокая |
| Точность обработки | Высокая | Высокая | Высокая |
| Применение | Ремонтные и инструментальные цеха | Серийное производство | Крупногабаритные детали |
| Масса | ~2000 кг | Больше 7А420 | Значительно больше |
| Обработка внутренних пазов | Да | Да | Да |
| Обработка крупных деталей | Ограниченно | Да | Да |
| Стоимость эксплуатации | Низкая | Средняя | Высокая |
| Оптимальное производство | Единичное и мелкосерийное | Серийное | Тяжелое промышленное |
Модель 7А420 отличается высокой жесткостью конструкции, надежным механическим приводом и широкими возможностями обработки. Оборудование позволяет выполнять долбление как наружных, так и внутренних поверхностей, включая обработку труднодоступных участков деталей. Благодаря поворотной резцовой головке и круговому столу станок подходит для производства деталей сложной геометрии.
Долбежный станок 7А420 востребован на машиностроительных предприятиях, в инструментальных цехах, ремонтных мастерских и металлообрабатывающих производствах. Станок обеспечивает стабильную точность обработки, высокое усилие резания и длительный срок службы при интенсивной эксплуатации.
Купить долбежный станок 7А420 рекомендуется для выполнения операций по обработке пазов, внутренних шлицев, зубчатых элементов и фасонных поверхностей. Оборудование подходит для единичного и мелкосерийного производства, а также для ремонта и восстановления металлических деталей.
Назначение долбежного станка по металлу 7А420
Долбежный станок 7А420 (7Д420) с механическим приводом не выпускается, вместо данного станка завод начал производство станков ГД200, а затем ГД200.01 (производитель государственный завод в Республике Беларусь). Станки с маркировкой 7А420 и 7Д420 можно приобрести только бывшие в употреблении (б/у) или после капитального ремонта.
Назначение долбежных станков типа 7А420 (ГД-200.01) - обработка долблением плоских и фасонных линейных наружных поверхностей и отверстий, долбление пазов и канавок различных форм в деталях машиностроительной, приборостроительной, станкостроительной и других видах промышленности. На долбежных станках данного вида можно обрабатывать заготовки из металла, неметаллические заготовки, например из пластмассы.
Основным движением в долбежных станках является возвратно-поступательное движение инструмента (резца, долбяка). Движение заготовки прерывистое (периодическое) осуществляется путем продольной, поперечной или круговой подачей стола.
Конструкция долбежного станка 7А420

Долбежный станок модели 7А420 состоит из следующих групп (рис, 5): группа № 10 — станина, группа № 20 — коробка скоростей; группа № 21 —привод; группа № 22 — насосно-лубрикаторная; группа № 30 — долбяк; группа № 40 — кулисный механизм; группа № 50 — коробка подач; группа № 60 — стол; группа № 80 — электрооборудование; группа № 90 - принадлежности (на рисунке не показана)-
Все группы станка выполнены в отдельных корпусах и установлены на станке, что облегчает их сборку при изготовлении и ремонте, Насоснолубрикаторная группа находится внутри верхней станины и установлена на коробке скоростей.
Станина (группа 10)
Станина состоит из двух частей: верхней и нижней. Между двумя щеками верхней станины установлена рама с долбяком. На боковых сторонах станины имеются платики, на которых установлены привод и коробка скоростей.
Внутренняя часть станины служит и масляной ванной. Верхняя часть станины устанавливается на нижней и закрепляется болтами. В нижней части станины установлены два электродвигателя, а с наружной задней стороны прикреплен электрошкаф. На призматических направляющих смонтирован стол с салазками. С правой стороны нижней части станины установлена коробка подач.
Коробка скоростей (группа 20)

Коробка скоростей имеет четыре вала, смонтированных на подшипниках качения в отдельном корпусе (рис. 6). На вал 1, соединенный с валом привода эксцентриковой муфтой 11, посажен подвижной блок шестерен 10—9 и неподвижные шестерни 7 и 8.
Вал II несет на себе подвижный блок шестерен 5—4 и неподвижные шестерни 3 и 2.
Переключением блок-шестерни через шестерню 1, соединенную с кулисной шестерней, последней сообщаются четыре различные скорости вращения.
На валике III посажена шестерня 15, соединенная с кулисной шестерней, и шестерня 16, которая через шестерню 17 передает движение на вал IV и далее на коробку подач.
Все скорости переключаются одной рукояткой 12 через переводки 13 и 14.
Продольный люфт валов регулируется компенсаторными кольцами и поджимными гайками.
Маховик 6 служит для приведения во вращение вала II. Когда есть необходимость ручного перемещения долбяка. Для этого необходимо маховик потянуть на себя и ввести в зацепление шлицы маховика и вала.
Привод (группа 21)
От индивидуального электродвигателя через клиновые ремни вращение передается шкиву привода 2 (рис. 7), который посажен на двух конических шарикоподшипниках, запрессованных на втулку корпуса.
На наружном шлицевом конце полого вала V смонтирован дисковый фрикцион 1. Внутри полого вала проходит тяга 8, резьбовой конец которой соединен с муфтой фрикциона 7, а другой конец — с конусной тормозной муфтой 6.
Тормозное устройство позволяет быстро останавливать привод. Вилка 9, сидящая на тяге 4, сообщает движение тормозной муфте, а, следовательно, и механизму фрикциона.
Включают и выключают привод сблокированными рукоятками 3 и 5, что облегчает управление станком.
Насосно-лубрикаторная группа (группа 22)
Эксцентриковая муфта 4 (рис. 8) служит приводом плунжерного насоса.
Механизм смазки монтируется на корпусе коробки скоростей и помещается внутри верхней части станины. Плунжерный насос 1 через фильтр 5 подает масло в маслораспределитель 3 и обильно смазываются коробка скоростей и кулисный механизм.
Через лубрикатор 2 осуществляется дозирующая смазка гайки, серьги кулисного механизма и направляющих долбяка. Регулируют систему смазки через заднее окно верхней части станины.
Долбяк (группа 30)
Долбяк 6 (рис. 9) представляет собой корпус коробчатой формы, который скользит по направляющим рамы 5. На нижней части долбяка устанавливают резцовую головку 1, которая поворачивается на 90° в обе стороны. Отсчет градусов ведется по нониусу на шейке долбяка. Резцовая головка закрепляется конусом 2, который затягивается болтом 3. Для установки места долбления необходимо, ослабив затяжку рукоятки 4 рукояткой, надетой на квадрат 13, через зубчатые колеса 12 и 9 вращать винт VI. После установки долбяка на требуемую высоту относительно стола рукоятку 4 вновь затягивают.
На винте VI сидит гайка 7, которая соединена через серьгу 8 с кулисным механизмом. На станке можно обрабатывать наклонные плоскости до 5° путем установки рамы долбяка, для чего необходимо ослабить упор 10 и вращать гайку телескопического винта 11.
Отсчет ведется по шкале на раме. После установки угла наклона долбяка упор 10 вновь затягивают.
Кулисный механизм (группа 40)
Кулисный механизм предназначен для преобразования вращательного движения кулисной шестерни в возвратно-поступательное движение долбяка (рис. 10). Корпус 5, смонтированный в коробке скоростей, вращаясь на двух конических роликовых подшипниках, несет на себе шестерню 11.
На направляющих корпуса 5 находится палец 4, на который нaдет камень 3. Кулиса 2 смонтирована в верхней части станины на оси 1 и одним концом соединена с серьгой 8 (см. рис. 9).
При вращении кулисной шестерни палец камня 4 совершает вращательное движение вокруг оси корпуса 5. Камень 3, вращаясь вместе с пальцем, скользит по направляющим в пазу кулисы и заставляет ее совершать качание на оси, так происходит возвратно-поступательное движение долбяка.
Длину хода долбяка устанавливают вращением вала VIII кривошипной рукояткой, надетой на квадрат. Через шестерни 10, 9, 8 и 7 вращение передается винту VII.
Палец передвигается с помощью винта, и по мере изменения расстояния между осями пальца 4 и корпуса 5 будет изменяться длина хода долбяка. Отсчет ведется по нониусу 6.
Коробка подач (группа 50)
Коробка подач (рис. 11) осуществляет продольные, поперечные и круговые подачи стола и его ускоренное перемещение. Валик IX через шарнирные муфты соединен с коробкой скоростей и через шестерни 5 и 15 сообщает вращательное движение валу X с набором эксцентричных кулачков, позволяющих осуществлять двенадцать различных подач. Ролик рычага 14 в контакте с кулачками совершает колебательное движение, а, следовательно, и зубчатый сектор 16, сидящий неподвижно на другом конце вала XI, также совершает колебание, находясь в зацеплении с шестерней 17. На шестерню 17 насажен рычаг 4, несущий на себе собачку 3, что позволяет через храповое колесо 18 осуществлять прерывистую подачу. Далее через реверсивный механизм (зубчатые колеса 9, 10, 7, 8) движение передается на шестерню 1 и через предохранительную муфту 2 — на вал подач XVIII.
Рычаг 14 передвигается вдоль оси вала XI с помощью переводки 20, закрепленной на валу 19, на котором сидит барабан переключения подач. Величина подачи устанавливается по нониусу барабана 16 (см. рис. 27). Эксцентрик 6 служит для выключения подачи.
Ускоренное перемещение осуществляется от индивидуального электродвигателя через шкив 12 и обгонную муфту 11. Реверсирование производится включением кулачковой муфты 13 на валу XII с шестернями 10, 9.
При перегрузках для предотвращения поломок в коробке имеется муфта срабатывания 2, которая отжимает пружину и выходит из кулачкового зацепления с шестерней 1. В этих случаях необходимо, выключив станок, снять нагрузку, а затем вновь продолжать работу.
Стол (группа 60)
Стол станка смонтирован на нижней части станины и состоит из нижних салазок 2 (рис. 12), верхних салазок и поворотного круглого стола 5, Стол станка имеет продольные, поперечные и круговые подачи как ручные, так и механические, включают которые соответственно маховичками 1, 6 и 7.
Для включения механической подачи маховички толчком подаются от себя до сцепления кулачковых муфт, для ручной подачи маховички подаются на себя. Все движения от коробки подач до стола сообщаются через вал XVIII.
Круговые и поперечные движения сообщаются через фартук с шестернями 14, 13, 19, 18, 17, 16 и 15. продольные — через фартук с шестернями 23, 22, 21 и 20. От вала XVII через шестерни 8,9,12, 10 и откидной червяк 11, который входит в зацепление с шестерней 4, столу сообщается круговое движение. Все три движения стола имеют по двенадцать подач и ускоренное перемещение. На круговом столе 5 имеется фиксирующее устройство на двенадцать точек.
Включают ускоренное перемещение кнопкой, реверсирование — рукояткой реверса подач.
Размещение органов управления долбежного станка 7А420

Список органов управления долбежного станка 7А420
- Маховик для ручного перемещения долбяка
- Рычаги для включения и выключения фрикциона
- Кнопка включения ускоренного перемещения стола
- Кнопка «Пуск»
- Кнопка «Стоп»
- Квадрат для установки длины хода долбяка
- Рукоятка установки числа двойных ходов долбяка
- Рукоятка зажима долбяка
- Квадрат для изменения развода долбяка
- Маховик для ручной продольной подачи стола
- Маховик для ручной круговой подачи стола
- Маховик для ручной поперечной подачи стола
- Рукоятка включения круговой подачи стола
- Гайка регулировки наклона долбяка
- Кнопка включения местного освещения
- Барабан переключения подачи стола
- Барабан отключения подачи стола
- Рукоятка фиксации стола
- Рукоятка реверсирования подачи стола
- Кнопка ускоренной подачи масла к направляющим долбяка
Задать вопрос
Наши эксперты подобрали подходящие рекомендации от компании Юмет к этому товару.
-
 Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр


Обратите внимание на нашу подборку похожего оборудования. Мы уверенны, что в нашем интернет-магазине вы сможете найти предложения из представленного списка в категории Токарно-фрезерные станки
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр


-
Станки по металлу
-
Токарные
-
Сверлильно-фрезерные
-
Фрезерные по металлу
-
Листогибочные
-
Вальцовочные
-
Гильотинные ножницы
-
Ленточнопильные
-
Сверлильные
-
Магнитные сверлильные
-
Радиально-сверлильные
-
Трубогибы (профилегибы)
-
С ЧПУ
-
Фальцепрокатные
-
Фальцеосадочные
-
Фальцегибочные
-
Шлифовальные
-
Для штамповки деталей из листового металла
-
Продольно-поперечная резка
-
Зиговочные
-
Для холодной ковки
-
Для нанесения рёбер жёсткости
-
Дисковые пилы (циркулярные)
-
Ножницы вырубные (высечные)
-
Кромкорезные
-
Установки для сбора абразивной пыли
-
Резьбонарезные
-
Заточные (точила)
-
Дисковые ножи
-
Разматыватели рулонного металла
-
Пробивные прессы
-
Долбёжные
-
Многофункциональные
-
Пресс-ножницы
-
Прессы
-
Труборезы
-
Окрасочно-сушильные камеры
-
Кронштейногибы и крюкогибы
-
Ротационная вытяжка металла
-
Для разделки кабеля
-
Тиски
-
Аксессуары
-
-
Станки по дереву
-
Рейсмусовые
-
Фуговальные
-
Фуговально рейсмусовые
-
Фрезерные
-
Токарные
-
Ленточнопильные
-
Форматно раскроечные
-
Шлифовальные
-
С ЧПУ по дереву
-
Кромкооблицовочные для мебели
-
Сверлильно-присадочные
-
Стружкоотсосы
-
Циркулярные пилы
-
Торцовочные пилы
-
Комбинированные
-
Мебельные прессы
-
Аспирационные системы для мелкодисперсной пыли
-
Щёточно-шлифовальные
-
Калибровально-шлифовальные
-
Автоподатчики
-
Копировально-фрезерные
-
Аксессуары
-
-
Строительное оборудование
-
Для гибки арматуры
-
Станки для резки арматуры
-
Правильно-отрезные
-
Виброплиты
-
Оборудование для бетонных работ
-
Оборудование для отделки полов
-
Вибротрамбовки бензиновые и электрические
-
Тележки для топпинга
-
Клуппы электрические
-
Опрессовщики (опрессовочные насосы)
-
Пистолеты для вязки арматуры
-
Установки алмазного бурения
-
Виброкатки
-
Резчики швов
-
Бороздоделы
-
Камнерезные станки
-
Линии для работы с арматурой с ЧПУ
-
Секторные ножницы, кабелерезы
-
Пневмоинструмент
-
Тепловое оборудование
-
Генераторы, помпы, нагреватели
-
Бензоинструмент
-
Съемники
-
Опрессовщики кабеля
-
Гайколомы
-
Мини экскаваторы
-
Подъемники фасадные (люльки строительные)
-
Стыковка для арматуры
-
Сетевые отбойные молотки
-
Окрасочные аппараты
-
Клининговое оборудование для клининга и уборки
-
Двигатели
-
Мотобуксировщики
-
Погрузчики и думперы
-
Запчасти и комплектующие к строительной технике
-
Станки для выпрямления арматуры
-
Преднатяжение
-
- Складское оборудование и техника
-
Грузоподъемные механизмы
-
Вышки подъемные
-
Лебедки
-
Тали (тельферы)
-
Подъемные столы гидравлические
-
Краны
-
Весы платформенные электронные
-
Крановые весы
-
Ломы такелажные
-
Роликовые платформы подкатные для системы грузов (перемещения станков)
-
Роликовые платформы поворотные
-
Ручки для роликовых платформ
-
Стропы и грузозахватные приспособления
-
Тележки для талей
-
Треноги перегрузочные
-
Пульты управления
-
Наборы транспортных платформ
-
Редукторы
-
Роликовые поворотные платформы
-
Роликовые подкатные платформы
-
- Оборудование для автосервисов
-
Станки для производства профилей
-
Кровельные
-
Инструмент для закрытия фальца
-
Для гофроколена
-
Спирально-навивные
-
Для сборки отводов
-
Под TDF фланец
-
Для производства профиля КНАУФ
-
Станки тоннельной сборки воздуховодов
-
Для производства профиля «оконный отлив»
-
Для металлосайдинга
-
Для производства евроштакетника
-
Для производства L- профиля
-
Для производства T- профиля
-
Для производства Z- профиля
-
Для теплораспределительных пластин
-
Аксессуары
-
Для завальцовки кромок Зв.Р
-
- Аппараты плазменной и лазерной резки металла
- Компрессоры и климатическая техника
-
Сварочное оборудование
-
Аппараты лазерной сварки
-
Сварочные аппараты - инверторы
-
Сварочные аппараты
-
Сварочные позиционеры
-
Аппараты лазерной очистки
-
Маски сварщика
-
Блоки жидкостного охлаждения
-
Сварочные горелки и Плазмотроны
-
Печи для сушки электродов
-
Аппараты точечной контактной сварки
-
Тележки для сварочных аппаратов
-
Педали / Пульты ДУ
-
Система мониторинга КМ
-
Комплектующие к сварочным аппаратам
-
- Производственная металлическая мебель


