


Что нужно для изготовления мебели: материалы, инструменты и оборудование
- Как выбрать станки для мебели и не прогадать: главные ошибки новичков
- Определите свой тип производства: от хобби-мастерской до промышленного цеха
- Мелкосерийное производство или хобби-формат
- Средний цех по корпусной мебели
- Крупное промышленное предприятие
- Базовый комплект для старта: три станка, которые должны быть у каждого
- Раскрой плит: как выбрать форматник и не потерять миллиметры
- Облицовка кромок и присадка отверстий: доводим детали до совершенства
- Когда нужны ЧПУ и обрабатывающие центры: шаг к автоматизации
- Итоговая формула: собираем комплект станков под ваш бюджет и будущий рост
Сделать простой стеллаж для гаража и собрать элитную кухню из массива дерева по индивидуальным размерам – задачи разного масштаба, но обе начинаются с подготовки. Чтобы разобраться, что нужно для изготовления мебели, сначала стоит определить, какую конструкцию вы хотите получить, из какого материала будете её делать и где она будет стоять. От этого зависят выбор фурнитуры, набор инструментов и даже требования к рабочему месту.
Как выбрать станки для мебели и не прогадать: главные ошибки новичков
Самый дорогой станок для производства мебели не обязательно окажется самым полезным. Для небольшой мастерской он иногда становится просто большой покупкой, которая занимает место, требует обслуживания и редко работает.
Цеху, который выпускает шкафы из ЛДСП, и мастерской деревянных столов нужен разный набор оборудования. Имеют значение и объёмы производства: для изготовления десятка предметов мебели в месяц не стоит покупать собственную линию для всех операций.
Новичка легко увлекают дополнительные функции: автоматическая подача, сложное программирование, десятки режимов обработки. Выглядит убедительно. Но за каждую возможность придётся заплатить, даже если в ближайший год она не понадобится.
Иногда выгоднее передать раскрой и кромление подрядчику, а собственные средства направить на сборочный участок. Особенно на старте, пока ассортимент и поток заказов ещё меняются.
Обратная крайность – поиск самого дешёвого мебельного оборудования без проверки качества обработки. На бумаге расходы сокращаются. В мастерской начинаются переделки. При покупке полезнее оценить результат работы, чем перечень характеристик. Проверка на материале, с которым будет работать цех, покажет больше, чем демонстрационный образец из выставочного зала.

Определите свой тип производства: от хобби-мастерской до промышленного цеха
Одинакового набора оборудования для всех мебельщиков не существует. Мебельной мастерской, выпускающей несколько столов в месяц, не нужна производительность фабрики. А растущему цеху уже трудно обходиться ручной разметкой каждой детали.
Мелкосерийное производство или хобби-формат
Небольшая мастерская обычно работает с единичными заказами или короткими партиями – условно до 10–15 изделий в месяц. Иногда исключительно для себя.
На первом месте – возможность выполнять разные задачи без крупных вложений. Основу рабочего места составляют устойчивый верстак, измерительный инструмент, шуруповёрт, струбцины и оснастка под выбранные соединения. Дальнейшее оснащение зависит от материала.
Для работы с массивом могут понадобиться пиление, строгание и шлифование. При изготовлении мебели из ЛДСП раскрой и обработку кромок нередко заказывают на стороне. Это избавляет от покупки станков, которые пока нечем загрузить.
Средний цех по корпусной мебели

При регулярном выпуске кухонь, прихожих и шкафов организация работы меняется. Ориентиром могут служить 30–100 изделий в месяц, хотя состав заказов сильно влияет на фактическую нагрузку.
Для такого производства одного опытного сборщика уже недостаточно. Детали должны получаться одинаковыми независимо от смены, а размеры – совпадать с документацией без постоянных уточнений у конструктора.
Если основные операции выполняются внутри цеха, обычно рассматривают:
• оборудование для точного раскроя плит;
• кромкооблицовочный станок;
• сверлильно-присадочное оборудование;
• систему удаления пыли и стружки;
• сборочные места и тележки для перемещения деталей.
Покупать всё одновременно необязательно. Сначала определяют, какая операция задерживает заказы и где собственное оборудование действительно сократит расходы.
Крупное промышленное предприятие
Выпуск нескольких сотен изделий в месяц требует другого подхода. Мебельному производству приходится управлять не отдельными станками, а всем движением деталей: от поступления плиты до упаковки готовой мебели.
На таком уровне востребованы автоматизированные участки раскроя, обрабатывающие центры с ЧПУ, производительные кромочные линии. Однако сама по себе автоматизация ещё не гарантирует высокой выработки. Если после быстрого раскроя детали сутками ждут следующей операции, дорогая техника не решает проблему.
Базовый комплект для старта: три станка, которые должны быть у каждого
Небольшому мебельному цеху не нужен десяток станков на старте. Для выпуска корпусной мебели из ЛДСП и МДФ достаточно трех основных единиц: форматно-раскроечного, кромкооблицовочного и сверлильно-присадочного.
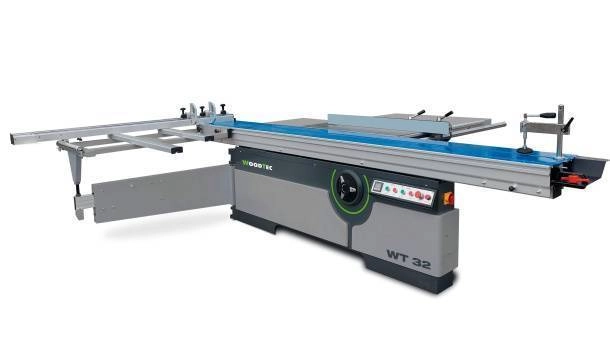
Форматно-раскроечный станок превращает листовой материал в детали будущего изделия: боковины, полки, крышки и цоколи. От точности распила зависит вся дальнейшая сборка.
Кромкооблицовочный станок закрывает торцы плиты декоративной лентой. Ручная обработка допустима при небольшом объеме, однако в серийной работе часто появляются неровности, излишки клея и отслоения. Даже компактная автоматическая модель заметно повышает качество мебели.
Сверлильно-присадочный станок нужен для отверстий под конфирматы, петли, направляющие и другую фурнитуру.
Эти три станка формируют основу производства. Остальное оборудование можно докупать постепенно, а часть операций временно передавать подрядчикам.
Раскрой плит: как выбрать форматник и не потерять миллиметры
Форматно-раскроечный станок отвечает не просто за распил листа. Он задает геометрию всей будущей мебели. Если деталь ушла от размера уже на первом этапе, кромкооблицовка и присадка эту ошибку не исправят.
При выборе форматника сначала смотрят на длину хода каретки. Для стандартных листов ЛДСП размером около 2800–3050 мм ее должно хватать с запасом. Каретка обязана проходить весь путь плавно, без рывка в конце. Иначе оператор невольно меняет усилие, а пила начинает уходить от заданной линии.
Мощность основного двигателя тоже имеет значение. Для регулярной работы с ЛДСП и МДФ обычно рассматривают оборудование примерно от 4–5,5 кВт. Слабый станок может справиться с тонкой плитой, но на плотном материале быстрее теряет обороты, сильнее нагревается и чаще дает неровный рез.
Отдельный разговор – подрезная пила. Этот небольшой узел работает навстречу основному диску и помогает сохранить ламинированную поверхность без крупных сколов. Если подрезки нет или она плохо настроена, торцы придется дополнительно обрабатывать, а часть деталей может уйти в брак.
Облицовка кромок и присадка отверстий: доводим детали до совершенства
После раскроя и фрезеровки мебельная деталь еще не становится готовой. На торцах остается уязвимый участок плиты, а отверстия под петли, направляющие и конфирматы требуют точной разметки.
Для небольшой мастерской обычно подходит ручной кромкооблицовочный инструмент. Он наносит расплавленный клей на ленту и позволяет обработать отдельную деталь без крупного станка. Такое решение удобно при ремонте, изготовлении единичной мебели или небольших заказах.
Полуавтоматический кромкооблицовочный станок особенно полезен там, где уже есть постоянный поток деталей, но покупать полноценную проходную линию пока рано. Пневматический прижим удерживает ленту плотнее, торцевой нож срезает выступающие края без грубых сколов, а фрезерный узел помогает вывести кромку в одну плоскость с плитой. Работа все еще зависит от человека, однако результат становится заметно предсказуемее.
В производстве с большим количеством однотипных деталей применяют автоматические проходные станки. Заготовка проходит через несколько рабочих зон: предварительное выравнивание торца, нанесение клея, прикатка ленты, торцевание, фрезеровка и удаление тонкого остатка материала. На финише может использоваться циклевочный или полировальный узел.

Когда нужны ЧПУ и обрабатывающие центры: шаг к автоматизации
ЧПУ нужен не каждому мебельному цеху. Для мастерской, которая выпускает простые шкафы и тумбы небольшими партиями, отдельные станки часто оказываются выгоднее. Они дешевле, проще в обслуживании, а работу можно распределить между несколькими сотрудниками.
Другое дело – производство, где детали постоянно ждут следующей операции. Раскроенные боковины лежат возле сверлильного станка, фасады отправляются на фрезеровку, оператор снова выставляет упоры. Времени уходит много. Причем не столько на обработку, сколько на перенос, укладку и повторную настройку.
Покупка ЧПУ оправдана там, где уже понятна производственная задача. Если цех теряет часы на шаблонах, перенастройке и перемещении деталей, автоматизация способна заметно изменить работу.
Итоговая формула: собираем комплект станков под ваш бюджет и будущий рост
Рабочая формула выбора оборудования для изготовления мебели проста: ассортимент, плановая загрузка, требования к качеству и резерв для роста. Уже под эти условия подбирают станки, инструмент и вспомогательные системы.
Для единичных заказов основой может стать компактный форматно-раскроечный станок, ручной кромкооблицовщик и оборудование для сверления.
Когда заказы идут постоянно, ручная обработка кромки начинает задерживать производство. Здесь уже рассматривают профессиональный форматник, автоматический кромкооблицовочный станок и многошпиндельную присадку.
При больших партиях и сложном ассортименте в комплект включают обрабатывающий центр с ЧПУ, производительный проходной кромочник и развитую систему пылеудаления. Пресс добавляют, если предприятие самостоятельно облицовывает фасады пленкой или шпоном.
В итоге удачный комплект не обязательно выглядит внушительно. Он позволяет выпускать нужную мебель без постоянной подгонки и оставляет понятный путь расширения. Сначала устраняется реальная задержка в производстве. Следующая покупка появляется тогда, когда ее уже можно обосновать заказами.


-
 Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр






- Комментарии