


Трубогибы (профилегибы)
Скачать прайс-лист


Трубогибы — это оборудование для гибки круглых и профильных труб без деформации стенок и потери прочности металла. Такие станки востребованы в строительстве, производстве металлоконструкций, монтаже инженерных систем, изготовлении теплиц, навесов, каркасов и мебели. В каталоге YOUMET представлены ручные, гидравлические, электрогидравлические и электромеханические трубогибы для работы с трубами различного диаметра и толщины стенки. В ассортименте доступны модели брендов TOR, Stalex, Proma, AE&T, Triod и других производителей. При выборе трубогиба важно учитывать тип привода, максимальный диаметр трубы, допустимую толщину стенки, угол гиба и интенсивность эксплуатации. Для небольших мастерских подойдут ручные модели, а для серийного производства — электрические и гидравлические станки с высокой производительностью и точностью гибки.

- Привод : электромеханический
- Толщины стенок изгибаемых труб: 0,5 – 2,0 мм
- Максимальный угол изгиба: 360°

- Привод : электромеханический
- Макс. диаметр трубы, мм 48
- Толщина труб, мм 1-5

- Макс. ход поршня, мм 210
- Макс. диаметр трубы, мм 62
- Толщина труб, мм 2,75 - 4,5
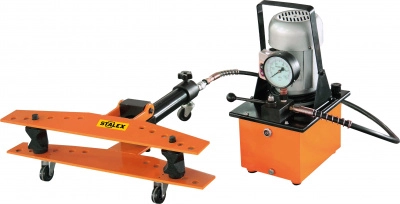
- Тип привода электрогидравлический
- Макс. диаметр трубы, мм 62
- Толщина труб, мм 2,75 - 4,5
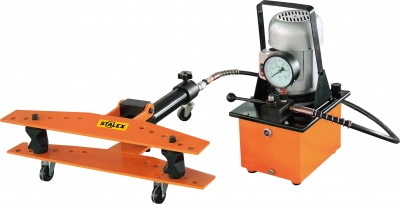
- Тип привода электрогидравлический
- Макс. диаметр трубы, мм 90
- Толщина труб, мм 2,75 - 5
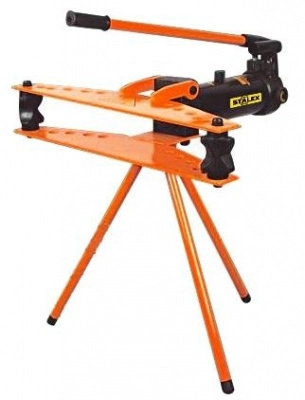
- Макс. усилие 23 тонн
- Толщина стенки 2,75 – 6 мм
- Макс. угол гибки 90°
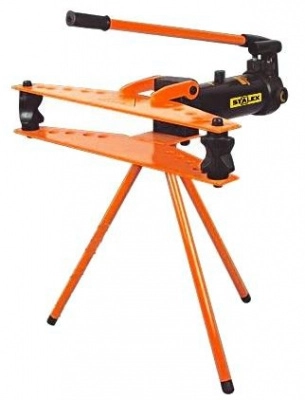
- Макс. усилие 20 тонн
- Макс. длина хода ползуна 290 мм
-
Толщина стенки 2,75 – 5 мм
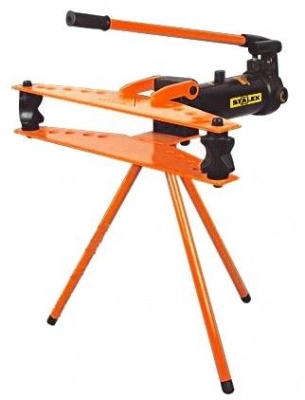
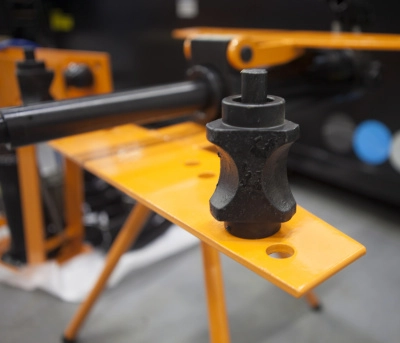
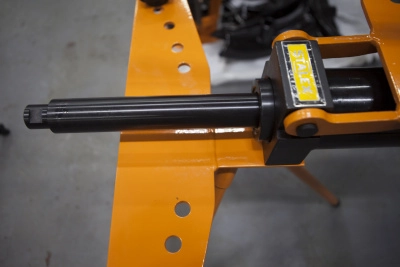
- Макс. усилие 13 тонн
- Толщина стенки 2,75 – 4,5 мм
- Макс. угол гибки 90°

- Привод : электромеханический
- Мощность 1,5 кВт
- Макс. диаметр трубы, мм 76
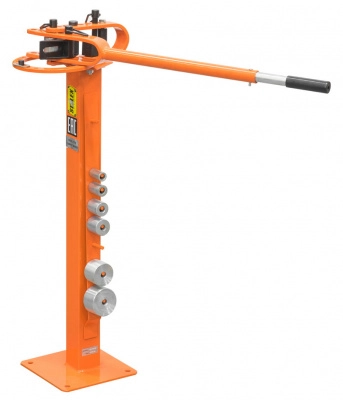
-
Макс. размер заготовки 8х32мм; 6х50мм
-
Угол гибки до 200°
-
Габариты 880х260х260 мм

- Размеры трубы, мм 12.7, 14.22, 15.85, 19.05, 22.19, 25.4
- Угол гибки 180 градусов
- Макс. диаметр трубы мм 25,4


- Тип профиля:круг, квадрат
- Толщина стенки, мм : 1.2
- Диаметр труб : 22.2 мм


- Усилие, т 12
- Насадка 1/2" 3/4" 1" 1-1/4" 1-1/2" 2"
- Толщина стенки, мм 4,5


- Усилие, т 6,0
- Насадка 3/8”, 1/2”, 3/4”, 1”
- Толщина стенки, мм 2,3-3,4


- Тип привода электрогидравлический
- Макс. диаметр трубы, мм 60
- Толщина труб, мм 3


- Усилие, т16
- Насадка 1/2" 3/4" 1" 1-1/4" 1-1/2" 2" 2-1/2" 3"
- Толщина стенки, мм 4,7
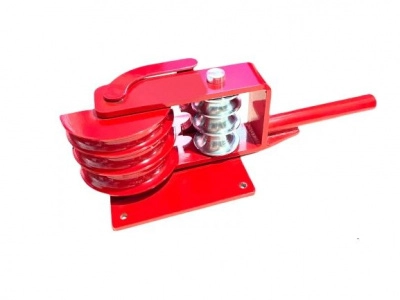
- Внешний диаметр трубы, мм 21-33
- Угол изгиба, град. 0-180
- Толщина стенки, мм 1,5-2,0


- Привод : электромеханический
- Толщина стенки, мм 0,5-2
- Угол изгиба, град. 360
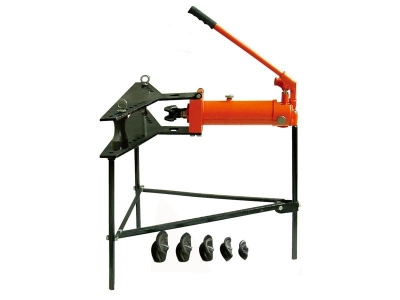
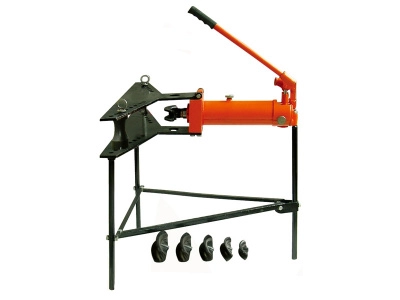
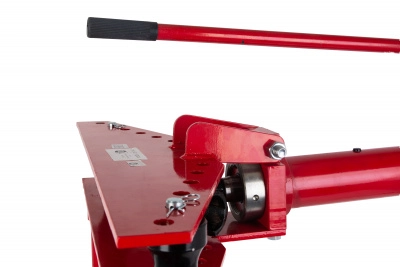
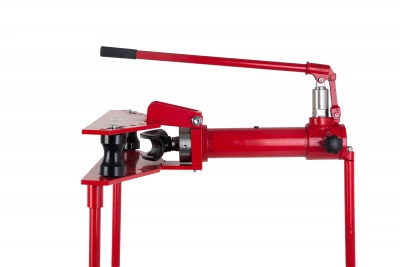
- Усилие, т 12
- Насадка 1/2”, ¾”, 1”, 1¼”, 1½”, 2”
- Толщина стенки, мм 4,5

- Усилие, т 13
- Насадка 1/2”, ¾”, 1”, 1¼”, 1½”, 2”
- Толщина стенки, мм 2,75-3,9

- Усилие, т6,0
- Насадка 3/8”, 1/2”, 9/16”, 5/8”, 3/4”, 7/8”, 1”, 10, 12, 14, 16, 19, 22, 25
- Толщина стенки, мм. до 2,0
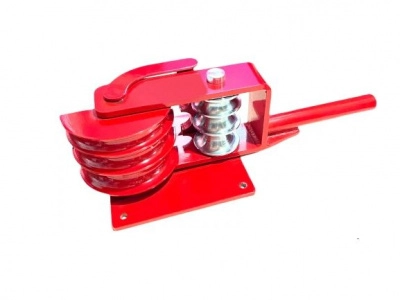
- Внешний диаметр трубы, мм 21-33
- Угол изгиба, град. 0-180
- Толщина стенки, мм 2,8


- Тип привода электрогидравлический
- Толщина стенки, мм 2,75-4,5
- Угол изгиба, град. 90
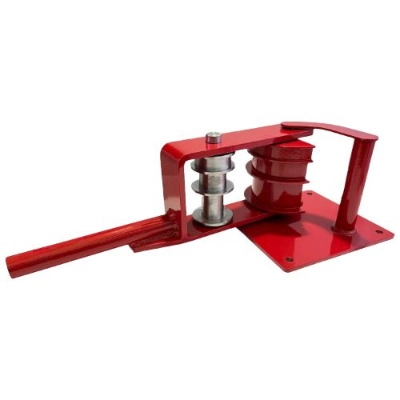
- Внешний диаметр трубы, мм 15, 25, 40
- Угол изгиба, град. 0-180
- Толщина стенки, мм 1,5

- Толщина стенки, мм 1
- Угол изгиба, град. 90
- Внешний диаметр трубы, мм : 6-22


- Усилие, т12
- Насадка 1/2" 3/4" 1" 1-1/4" 1-1/2" 2"
- Толщина стенки, мм 4,5


- Усилие, т20
- Насадка 1/2”, 3/4”, 1”, 1¼”, 1½”, 2”, 2½”, 3”
- Вес, кг 109


- Усилие, т 20
- Насадка 1/2", 3/4', 1', 1¼", 1½", 2", 2½", 3"
- Толщина стенки, мм 2,15-4,5


- Тип привода электрогидравлический
- Толщина стенки, мм 2,15-4,5
- Угол изгиба, град. 90

- Материал обработки металл
- Макс. толщина профильной трубы 40 мм
- Макс. ширина профильной трубы 40 мм

- Max диаметр, углеродистая сталь Ø38 мм x 2
- Max диаметр, нержавеющая сталь Ø31,75 мм х 1,5
- Мощность гидропривода 4 кВт

- Max диаметр, углеродистая сталь 50 мм x 2
- Max диаметр, нержавеющая сталь 35 мм х 2
- Мощность гидропривода 5,5 кВт

- Привод : электромеханический
- Диаметр вала (мм) 50
- Мощность двигателя (кВт) 1,5


- Привод : электромеханический
- Диаметр вала (мм) 30
- Мощность двигателя (кВт) 1

- Привод : электромеханический
- Диаметр валов, мм 30
- Рабочая скорость 9

- Привод : электромеханический
- Диаметр роликов 30 мм
- Скорость вращения роликов 8 об/мин


- Усилие, т 20
- Насадка 1/2”, 3/4”, 1”, 1¼”, 1½”, 2”, 2½”, 3”, 4”
- Вес, кг 158


- Усилие, т13
- Насадка 1/2”, 3/4”, 1”, 1¼”, 1½”, 2”
- Вес, кг 53

- Привод : электромеханический
- Рабочая скорость, об/мин 9
- Мощность двигателя, кВт 2,2
-
 Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр




Для изменения конфигурации труб используется специальное оборудование. Так удается создать деталь, обладающую нужными параметрами. Трубогиб меняет конфигурацию начального материала без ущерба для его прочности и целостности, характеристик. Это важно, когда надо собрать сооружения сложной формы, состоящие из множества сегментов.
Что такое трубогиб и для чего он нужен
Иногда требуется равномерно согнуть заготовку с ориентиром на заранее заданный радиус. Для этого применяется трубогибочный станок. Если в качестве заготовки применяется круглая иликвадратная труба, то изменение начальной конфигурации идет без резких движений. Так исключается появление заломов. Это важно при проведении ремонтных и строительных работ, подготовке деталей для обустройства придомовой территории.
Преимущества использования трубогибов
К положительным сторонам применения агрегатов для гибки труб относится:

Сокращение времени получения деталей с нужной конфигурацией.

Снижение затрат на фитинги, отводы.

Повышение надежности, долговечности конструкции.
Если собирается мебель — используется прямоугольная труба, то с применением трубогиба можно уменьшить число стыков, требуемый объем крепежей.
Технические характеристики
Назначение и удобство использования определяют особенности оборудования. К ним относятся технические характеристики. В их число входит разновидность приводных валов, максимальный и минимальный радиус трубы, конфигурацию которой нужно изменить, производитель, масса, габариты.
Применение трубогибов в различных отраслях
Оборудование может применяться для изготовления деталей с непростой конфигурацией, включаемых в состав навесов для автомашин, сушек для белья, беседок, качелей и шезлонгов, теплиц козырьков над входной группой, иных элементов оформления придомовой территории. Есть возможность применения при создании составляющих каркасных сооружений.
Как выбрать трубогиб
Выбор трубогиба зависит от объема работ, типа труб и требований к точности гибки.
1. Определите тип работ
Для разовых задач и небольшой мастерской подойдет ручной трубогиб. Если оборудование используется ежедневно и требуется высокая производительность, лучше выбирать гидравлические или электрические модели.
2. Учитывайте диаметр и материал трубы
Каждый станок рассчитан на определенный диапазон диаметров и толщины стенки. Для толстостенных стальных труб нужен мощный гидравлический трубогиб, а для тонкостенных профильных труб подойдет роликовый профилегиб.
3. Обратите внимание на тип привода
- Ручной — недорогой и простой вариант для небольших объемов.
- Гидравлический — оптимален для монтажных и строительных работ.
- Электромеханический — подходит для серийного производства и точной гибки.
- Пневмогидравлический — используется при интенсивной промышленной эксплуатации.
4. Проверяйте максимальный угол гиба
Для изготовления сложных конструкций, теплиц и декоративных элементов важен большой угол гибки — до 180° или 360°.
5. Оценивайте комплектацию
Наличие сменных насадок и роликов расширяет возможности оборудования и позволяет работать с трубами разных размеров.
Частые ошибки при выборе трубогиба
Покупка слишком слабого оборудования
Одна из самых распространенных ошибок — выбор модели без запаса по усилию. В результате станок не справляется с толстостенными трубами и быстро выходит из строя.
Игнорирование типа трубы
Не все трубогибы подходят одновременно для круглых и профильных труб. Перед покупкой важно проверить совместимость оборудования.
Выбор только по цене
Дешевые ручные модели подходят далеко не для всех задач. Для постоянной эксплуатации выгоднее приобрести более надежный гидравлический или электрический трубогиб.
Отсутствие запаса по диаметру
Если планируется расширение производства, лучше выбирать оборудование с запасом по максимальному диаметру трубы.
Неправильная оценка нагрузки
Для интенсивной эксплуатации в цеху не подходят бытовые переносные модели — они рассчитаны на периодическое использование.
Игнорирование качества оснастки
Некачественные ролики и оправки приводят к замятию трубы, появлению складок и браку готовых изделий.
Сравнительная таблица трубогибов
| Характеристика | TOR TL0300-1A | TOR TL0300-1B | TOR HHW-2J | TOR HHW-1A | TOR HHW-3F | AE&T T60012 | AE&T T60016 | Stalex HB-16Q | Proma KO-200 | TOR HHW-76B |
| Тип привода | Гидравлический | Гидравлический | Гидравлический | Гидравлический | Гидравлический | Гидравлический | Гидравлический | Пневмогидравлический | Ручной | Электромеханический |
| Усилие | 12 т | 16 т | 13 т | 6 т | 20 т | 12 т | 16 т | 16 т | — | — |
| Диаметр труб | до 50 мм | до 75 мм | 21,3–60 мм | 16–33 мм | 21,3–88,5 мм | 1/2–2" | 1/2–3" | до 90 мм | до 1¼" | 16–76 мм |
| Толщина стенки | до 4,5 мм | до 4,7 мм | 2,75–3,9 мм | 2,3–3,4 мм | 2,15–4,5 мм | до 4 мм | до 4,5 мм | 2,75–5 мм | до 6×50 мм (полоса) | 0,5–2 мм |
| Максимальный угол гибки | — | — | — | — | — | 90° | 90° | 90° | 200° | 360° |
| Тип труб | Круглые | Круглые | Круглые | Круглые | Круглые | Круглые | Круглые | Круглые | Круглые/полосы | Круглые и квадратные |
| Мобильность | Стационарный | Стационарный | Стационарный | Переносной | С выносным насосом | Стационарный | Стационарный | Стационарный | Компактный | Стационарный |
| Основное применение | Монтаж и стройка | Монтаж и производство | ЖКХ и монтаж | Выездные работы | Производство | Универсальные работы | Интенсивная гибка | Производство | Мастерские | Серийная гибка |
| Ориентировочная цена | ~14 тыс. ₽ | ~25 тыс. ₽ | ~35 тыс. ₽ | ~18 тыс. ₽ | ~75 тыс. ₽ | ~14 тыс. ₽ | ~22 тыс. ₽ | ~27 тыс. ₽ |
Преимущества покупки трубогибов у нас
Сотрудничество с интернет-магазином Юмет позволит оценить ассортимент. Здесь можно заказать трубогибы с разными характеристиками. Покупатель может рассчитывать на персональное обслуживание, выгодные цены.
Заключение
Трубогиб — простое и надежное оборудование. В продаже есть как ручные агрегаты, так и аналоги, оборудованные электроустановкой или гидравлическим приводом. Каждый тип подходит для использования в определенных условиях. Это надо учитывать при выборе.
Вопросы и ответы
Соответствие минимально возможного радиуса гибки при различном диаметре заготовок определяется по таблицам. Так, для трубы, толщиной 0,8 мм и диаметром ¼ дюйма, он составляет 21 мм, для 3/8 дюйма – 35 мм, для ½ дюйма – 42 мм. При диаметре 5/8 дюйма со стенками 1 мм наименьший изгиб равен 55 мм, для ¾ дюйма – 72 мм.
При попытке получить большую степень кривизны на внутренних стенках профилей образуются складки и трещины.
Для гибки тонкостенных профилей, диаметром от 30 мм и более, на малый радиус требуется их предварительное наполнение песком и разогрев. При этом кривизна загиба не должна быть менее 3-4 диаметров трубы. Протяженность термического воздействия (L, мм) определяется диаметром заготовки (d, мм) и углом гибки (α, град.) по формуле L = (α*d)/15.
Так, если труба гнется под прямым углом, то накаляют место, равное по длине шести диаметрам; при угле гибки 30 градусов нагревается участок, длиной два диаметра, и т.д.
Требующаяся температура – около 650 0С, при этом металл начинает светиться темно-красным или вишневым цветом. Обычно это сопровождается образованием тонкого слоя отваливающейся окалины. Для нагрева используется ацетиленовая горелка или горн, отапливаемый дровами или, что лучше, древесным углем, который не дает посторонних примесей, способных ухудшить свойства металла.После этого рекомендуется производить гибку за один раз, т.к. повторная термическая обработка приводит к разупрочнению трубы.
При обработке трубы, диаметром более 2 дюймов (50 мм), возникают сильные деформирующие напряжения, приводящие к возникновению складок, выпуклостей и трещин с внутренней стороны стенок. Даже если она не треснет сразу, вероятность этого при дальнейшей ее эксплуатации велика. Поэтому перед гибкой ее заполняют чистым мелким песком, который обеспечивает опору внутренним стенкам, равномерно перераспределяя возникающее механическое напряжение.
Лучше всего взять речной и «профильтровать» его ситом, т.к. камушки образуют вмятины на стенках изделия.
Перед наполнением трубы один из ее концов затыкается пробкой из дерева. Далее с помощью воронки в нее засыпают песок, параллельно постукивая по ней вдоль всей длины, чтобы он хорошо уплотнился. Второй конец затыкается пробкой с небольшим отверстием, нужным для свободного выпуска сжимаемого воздуха, иначе пробку при гибке трубы может выбить.
Нет, самостоятельно делать это нельзя, так как это приведет к повышенной нагрузке на ролик, оправку и их оси. Последующая деформация опорных деталей приведет к поломке всего трубогиба. Если у Вас не хватает сил согнуть профиль, значит, он имеет слишком большой диаметр, либо материал, из которого он выполнен, слишком твердый для данного устройства.
Когда требуемый радиус изгиба равен примерно семи диаметрам трубы и более, можно согнуть ее вручную, с зажимом на верстаке. Если таким способом гнуть с большей кривизной, то велика вероятность трещин, складок и разрывов на обрабатываемой детали. Для толстых заготовок, диаметром больше 19 мм, при любом радиусе изгиба также потребуется трубогиб.


-
Станки по металлу
-
Токарные
-
Сверлильно-фрезерные
-
Фрезерные по металлу
-
Листогибочные
-
Вальцовочные
-
Гильотинные ножницы
-
Ленточнопильные
-
Сверлильные
-
Магнитные сверлильные
-
Радиально-сверлильные
-
Трубогибы (профилегибы)
-
С ЧПУ
-
Фальцепрокатные
-
Фальцеосадочные
-
Фальцегибочные
-
Шлифовальные
-
Для штамповки деталей из листового металла
-
Продольно-поперечная резка
-
Зиговочные
-
Для холодной ковки
-
Для нанесения рёбер жёсткости
-
Дисковые пилы (циркулярные)
-
Ножницы вырубные (высечные)
-
Кромкорезные
-
Установки для сбора абразивной пыли
-
Резьбонарезные
-
Заточные (точила)
-
Дисковые ножи
-
Разматыватели рулонного металла
-
Пробивные прессы
-
Долбёжные
-
Многофункциональные
-
Пресс-ножницы
-
Прессы
-
Труборезы
-
Окрасочно-сушильные камеры
-
Кронштейногибы и крюкогибы
-
Ротационная вытяжка металла
-
Для разделки кабеля
-
Тиски
-
Аксессуары
-
-
Станки по дереву
-
Рейсмусовые
-
Фуговальные
-
Фуговально рейсмусовые
-
Фрезерные
-
Токарные
-
Ленточнопильные
-
Форматно раскроечные
-
Шлифовальные
-
С ЧПУ по дереву
-
Кромкооблицовочные для мебели
-
Сверлильно-присадочные
-
Стружкоотсосы
-
Циркулярные пилы
-
Торцовочные пилы
-
Комбинированные
-
Мебельные прессы
-
Аспирационные системы для мелкодисперсной пыли
-
Щёточно-шлифовальные
-
Калибровально-шлифовальные
-
Автоподатчики
-
Копировально-фрезерные
-
Аксессуары
-
-
Строительное оборудование
-
Для гибки арматуры
-
Станки для резки арматуры
-
Правильно-отрезные
-
Виброплиты
-
Оборудование для бетонных работ
-
Оборудование для отделки полов
-
Вибротрамбовки бензиновые и электрические
-
Тележки для топпинга
-
Клуппы электрические
-
Опрессовщики (опрессовочные насосы)
-
Пистолеты для вязки арматуры
-
Установки алмазного бурения
-
Виброкатки
-
Резчики швов
-
Бороздоделы
-
Камнерезные станки
-
Линии для работы с арматурой с ЧПУ
-
Секторные ножницы, кабелерезы
-
Пневмоинструмент
-
Тепловое оборудование
-
Генераторы, помпы, нагреватели
-
Бензоинструмент
-
Съемники
-
Опрессовщики кабеля
-
Гайколомы
-
Мини экскаваторы
-
Подъемники фасадные (люльки строительные)
-
Стыковка для арматуры
-
Сетевые отбойные молотки
-
Окрасочные аппараты
-
Клининговое оборудование для клининга и уборки
-
Двигатели
-
Мотобуксировщики
-
Погрузчики и думперы
-
Запчасти и комплектующие к строительной технике
-
Станки для выпрямления арматуры
-
Преднатяжение
-
- Складское оборудование и техника
-
Грузоподъемные механизмы
-
Вышки подъемные
-
Лебедки
-
Тали (тельферы)
-
Подъемные столы гидравлические
-
Краны
-
Весы платформенные электронные
-
Крановые весы
-
Ломы такелажные
-
Роликовые платформы подкатные для системы грузов (перемещения станков)
-
Роликовые платформы поворотные
-
Ручки для роликовых платформ
-
Стропы и грузозахватные приспособления
-
Тележки для талей
-
Треноги перегрузочные
-
Пульты управления
-
Наборы транспортных платформ
-
Редукторы
-
Роликовые поворотные платформы
-
Роликовые подкатные платформы
-
- Оборудование для автосервисов
-
Станки для производства профилей
-
Кровельные
-
Инструмент для закрытия фальца
-
Для гофроколена
-
Спирально-навивные
-
Для сборки отводов
-
Под TDF фланец
-
Для производства профиля КНАУФ
-
Станки тоннельной сборки воздуховодов
-
Для производства профиля «оконный отлив»
-
Для металлосайдинга
-
Для производства евроштакетника
-
Для производства L- профиля
-
Для производства T- профиля
-
Для производства Z- профиля
-
Для теплораспределительных пластин
-
Аксессуары
-
Для завальцовки кромок Зв.Р
-
- Аппараты плазменной и лазерной резки металла
- Компрессоры и климатическая техника
-
Сварочное оборудование
-
Аппараты лазерной сварки
-
Сварочные аппараты - инверторы
-
Сварочные аппараты
-
Сварочные позиционеры
-
Аппараты лазерной очистки
-
Маски сварщика
-
Блоки жидкостного охлаждения
-
Сварочные горелки и Плазмотроны
-
Печи для сушки электродов
-
Аппараты точечной контактной сварки
-
Тележки для сварочных аппаратов
-
Педали / Пульты ДУ
-
Система мониторинга КМ
-
Комплектующие к сварочным аппаратам
-
- Производственная металлическая мебель


