


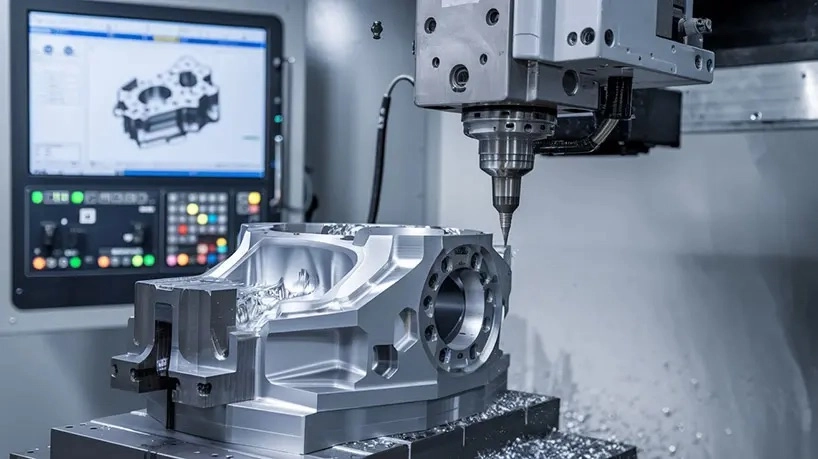
ЧПУ-установка: что это, как работает и где применяется
- Фундамент под станок – типы, расчёт, глубина заложения
- Виброизоляция – виброопоры, виброподушки, отдельный фундамент
- Электропитание – напряжение, мощность, заземление
- Пневмосистема – компрессор, осушка, давление
- Подача СОЖ – ёмкость, фильтрация, отвод стружки
- Климат – температура, влажность, вентиляция
- Грузоподъёмное оборудование
- Нивелирование станка – последовательность, допуски
- Пусконаладка – прогон, геометрия, тестовые детали
- Чек-лист на 25 пунктов – от фундамента до первой стружки
- FAQ
Станки с числовым программным управлением применяются на предприятиях различного масштаба. При этом ЧПУ установка – это не просто размещение оборудования в цехе, а комплексная задача, от которой зависят безопасность работы, точность обработки и срок службы станка.
Фундамент под станок – типы, расчёт, глубина заложения
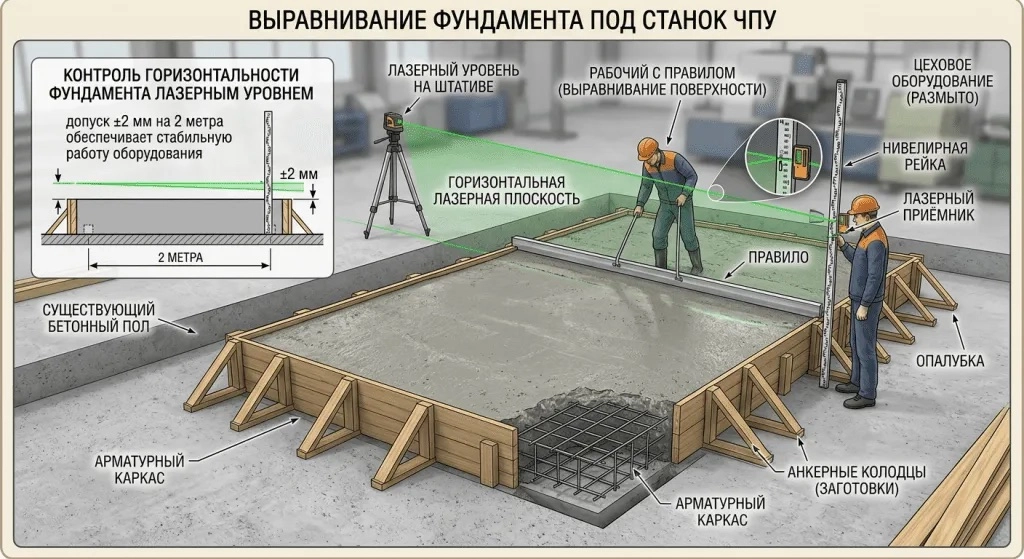
При установке станка с ЧПУ основание выбирают не только по его весу. Учитывают вибрацию, работу приводов, свойства грунта, планировку цеха и требования из паспорта оборудования.
Монолитная плита
Самый распространённый вариант – армированная бетонная плита. Она распределяет нагрузку по грунту и снижает риск локальной просадки под опорами станка.
Виброизолированный фундамент
Отдельный фундамент с виброразвязкой нужен, когда станок чувствителен к колебаниям или сам создаёт заметную динамическую нагрузку.
Расчёт нагрузки
В расчётах к паспортной массе станка добавляют инструментальный магазин, оснастку, заготовки, рабочие столы, ёмкости с СОЖ, стружку и вспомогательные узлы.
Материал и твердение
Для основания применяют бетон не ниже класса B25. Для тяжёлых станков чаще выбирают B30. Армирование выполняют пространственным каркасом или двумя сетками.
Нормальный срок набора расчётной прочности бетона – около 28 суток при подходящей температуре и влажности.
Виброизоляция – виброопоры, виброподушки, отдельный фундамент
Вибрации от соседнего пресса могут мешать точной обработке. Сам станок тоже создаёт колебания.
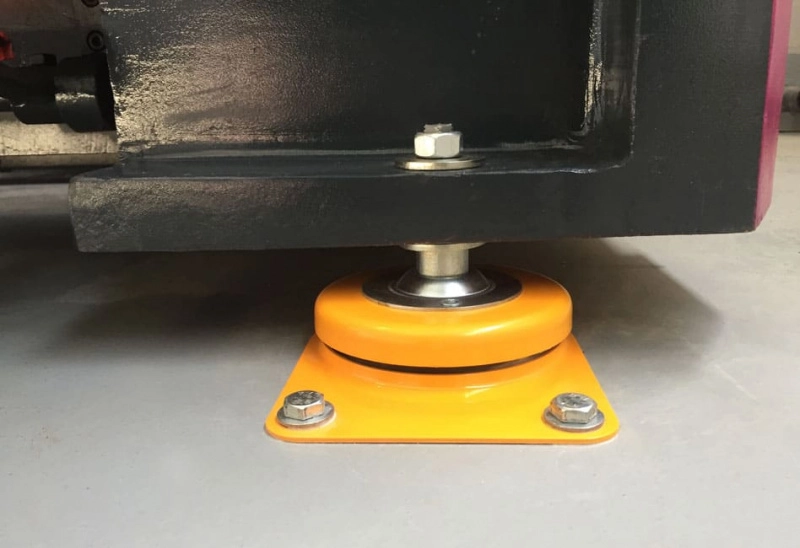
Виброопоры
Пружинные и эластомерные опоры подбирают под конкретный станок, с учётом нагрузок и рабочих частот. Простое деление массы на количество опор здесь подводит: вес распределяется неравномерно. Схему установки и точность выставления задаёт производитель станка.
Виброподушки
Компактные резиновые или полиуретановые подушки удобны там, где их применение допускает изготовитель оборудования. Эффективность зависит от нагрузки, материала и частоты колебаний.
Отдельный фундамент
Такое основание требуется при сильных внешних вибрациях либо по условиям установки станка. Его отделяют от пола и рассчитывают как самостоятельную конструкцию.
Электропитание – напряжение, мощность, заземление
Ошибки подключения обходятся дорого: от случайных сбоев ЧПУ до повреждения приводов. Подготовку питания поручают квалифицированному электрику.
Напряжение и мощность
Напряжение, число фаз и допустимые отклонения сверяют с документацией станка. Привычные «380 вольт» подходят не каждой модели.
Защита и разделение цепей
Автомат подбирают не только по мощности: учитываются кабель, пусковые токи и требования изготовителя. Необходимость и тип дифференциальной защиты определяет проект.
Заземление
Станок подключают к защитному проводнику PE и системе уравнивания потенциалов. Отдельный штырь рядом с корпусом полноценную защиту не заменяет.
Пневмосистема – компрессор, осушка, давление
Сжатый воздух нужен для смены инструмента, продувки и работы пневмозажимов. Его нехватка может остановить станок посреди цикла.
Компрессор и давление
Рабочее давление берут из паспорта: часто это 6–8 бар. Проверяют его на входе станка во время работы, а не только на манометре компрессора.
Осушка и фильтрация
Осушитель и фильтры подбирают под требования изготовителя станка. Рефрижераторной осушки хватает не всегда: при повышенных требованиях к сухости применяют адсорбционную. Фильтры обслуживают по регламенту и перепаду давления.
Магистраль и герметичность
Слишком узкая труба или длинный шланг снижают давление под нагрузкой. Диаметр магистрали рассчитывают по расходу и длине трассы, предусматривая отвод конденсата.
Подача СОЖ – ёмкость, фильтрация, отвод стружки
При установке станков с ЧПУ бак и насос подбирают по паспорту оборудования и расходу СОЖ.
Фильтрация
Стружку и мелкую взвесь задерживают последовательно: сначала грубой очисткой, затем более тонкой.
Дренаж и отвод
Возврат СОЖ в бак должен проходить без подпора и скопления стружки. При монтаже оставляют доступ к лоткам, фильтрам и транспортёру: чистить их придётся регулярно.
Климат – температура, влажность, вентиляция
Сквозняк от ворот, сырость и вибрации от соседнего пресса могут свести на нет точную настройку.
Температурный режим
Для точной обработки стабильная температура зачастую важнее самого значения: ночное охлаждение и дневной прогрев вызывают уход размеров. Влажность тоже контролируют. Конденсат недопустим, особенно в электрошкафу.
Вентиляция и освещение
Вытяжка должна удалять аэрозоль СОЖ, а приток – компенсировать удаляемый воздух. Холодную струю прямо на станину не направляют.
Рабочую зону освещают без бликов и заметных пульсаций.
Шумовые уровни
Шум оценивают на месте оператора при реальной обработке. По результатам подбирают ограждения и защиту слуха: паспортных данных станка здесь недостаточно.
Вибрационный фон и электромагнитные помехи
Соседство с прессом или тяжёлым транспортным проездом проверяют измерениями. Виброопоры помогают не всегда – иногда требуется отдельное основание.
Силовые и сигнальные кабели прокладывают раздельно, заземление и экранирование выполняют по документации.
Грузоподъёмное оборудование
Для установки станков с ЧПУ кран подбирают по массе груза вместе с оснасткой и схеме строповки. Проверяют высоту подъёма, доступ крюка и весь маршрут перемещения.
Коридоры вокруг станка
Место оставляют не только для прохода оператора. Нужен доступ к электрошкафу, баку СОЖ и узлам обслуживания. Ширину проездов рассчитывают под конкретную технику, с учётом поворотов и габаритов груза.
Безопасность
Под подвешенным станком людей быть не должно. Строповку выполняет подготовленный персонал, используя предусмотренные изготовителем точки подъёма. Случайные отверстия в станине для этого не подходят.
Нивелирование станка – последовательность, допуски
Выставление начинают после подготовки основания и установки штатных опор. Точность задаёт документация производителя, а не привычка монтажника.
Допуски и контроль
Единого допуска для всех станков нет. Показания уровня сверяют с паспортом, затем проверяют геометрию по методике изготовителя. После предусмотренной выдержки контроль повторяют. Опоры и основание могут дать осадку.
Пусконаладка – прогон, геометрия, тестовые детали
Установка станков с ЧПУ заканчивается проверкой в работе, а не первым включением. Свободное движение осей ещё не подтверждает точность обработки.
Прогон без нагрузки
Наладчик запускает оси и шпиндель по программе изготовителя. Во время прогона контролируют смазку, нагрев, шум и вибрацию. Стук или резкий рост температуры требуют остановки и выяснения причины.
Проверка геометрии
Сначала проверяют геометрию станка по приёмочной методике. Затем обрабатывают пробную партию: она показывает точность под нагрузкой и повторяемость размеров.
Диагностика дефектов
Размер «плывёт» от детали к детали? Причины могут быть разными, их необходимо выявить и устранить.
Документирование
В протокол заносят условия испытаний, результаты измерений, обнаруженные отклонения и выполненные регулировки. Тестовые детали маркируют, чтобы связать каждую с записью. Результат принимают ответственные представители заказчика и исполнителя.
Чек-лист на 25 пунктов – от фундамента до первой стружки
1. Проверка основания.
2. Очистка опорных участков.
3. Подбор опор под требования изготовителя.
4. Проверка маршрута доставки.
5. Подготовка подъёмной техники и строп.
6. Проверка соответствия электропитание проекту подключения.
7. Защитное заземление и электрическая безопасность проверены измерениями.
8. Силовые и сигнальные линии разведены, экраны подключены по монтажной схеме.
9. Давление и расход сжатого воздуха проверены при потреблении.
10. Осушитель и фильтры обеспечивают требуемое качество воздуха.
11. Бак заполнен подходящей СОЖ, насос, фильтрация и герметичность проверены.
12. Стружка удаляется без заторов, жидкость свободно возвращается в бак.
13. Удаление аэрозоля предусмотрено и проверено там, где оно требуется.
14. Температура и влажность соответствуют паспорту. Конденсата нет.
15. Вентиляция работает, рабочая зона освещена без мешающих бликов.
16. Шум оценён, необходимые меры защиты определены.
17. Влияние соседнего оборудования проверено по вибрации и электромагнитным помехам.
18. Проходы свободны, двери и сервисные панели открываются полностью.
19. Станок выставлен по уровню согласно методике изготовителя.
20. Крепления затянуты с предписанным моментом, положение станка проверено повторно.
21. Транспортные фиксаторы сняты по инструкции; смазка, ограждения, блокировки и аварийный останов проверены.
22. Холостой прогон завершён. Нагрев стабилен, посторонних шумов и ненормальной вибрации нет.
23. Геометрия и контрольные перемещения проверены по программе приёмки.
24. Пробные детали обработаны и измерены; точность и повторяемость подтверждены.
25. Результаты, замечания и регулировки внесены в протокол, подписи ответственных получены.
FAQ
Обязателен ли отдельный фундамент для станка с ЧПУ?
Не всегда. Решение зависит от требований изготовителя, нагрузки на перекрытие и вибрационного фона.
Можно ли запускать станок сразу после подключения?
Сначала специалисты проверяют смазку, защитные устройства, положение станка и выполняют предусмотренный прогон. Затем проверяют геометрию и обрабатывают тестовые детали.
Почему после установки размеры деталей «плывут»?
Частая причина – тепловая нестабильность. Но наладчик также проверяет инструмент, закрепление заготовки и измерения. Попытка убрать любое отклонение коррекцией лишь маскирует проблему.


-
 Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр






- Комментарии