


Что такое G и M коды
- Введение в G-code
- Что представляет собой G-code?
- Модальность G-code
- Основные оси и координаты
- Систематизация G-кодов по функциональным группам (G00–188)
- G00–09 – ключевые параметры перемещения и интерполяции
- G10–19 – Настройка плоскостей, координатных точек, режима полярности
- G20–29 – Установка единиц измерения, возврат к исходной точке
- G30–39 - Дополнительные возвраты, зондирование и нарезка резьбы
- G40–49 - Команды для коррекции параметров инструмента
- G50–59 – Рабочие смещения, координаты и масштабирование станка
- G60–69 – Точные остановки, вызов макросов и поворот координат
- G70–79 – Циклы для черновой и чистовой токарной обработки
- G80–89 – Программы для сверления и растачивания
- G90–99 – Параметры систем координат, подачи и скорости резания
- G100–119 – Расширения для пользователя, смещения и особые функции
- G120–139 – Вспомогательные смещения и вызовы макросов
- G140–159 – Коды для многоосевой обработки
- G160–179 – Синхронизация движений, управление вспомогательными осями
- G180–188 – Настройка точности, сглаживания и особые команды
- Ключевые M-коды
- Рекомендации для практической работы
Системы числового программного управления (ЧПУ) обеспечивают высокую производительность, повторяемость и возможность изготовления сложнейших деталей. Основа для функционирования этих систем – язык программирования, состоящий из управляющих команд. Они делятся на две основные категории: G-коды и M-коды.
Введение в G-code
G-code – это параметр, регулируемый ISO 6983. Стандарт определяет ключевые команды для большинства систем управления станками.
G-коды отвечают за геометрическое управление движением инструмента, его траекторией и скоростью. M-коды — за технологические и дополнительные функции, не связанные напрямую с перемещениями. G-коды для ЧПУ определяют «что» и «где» делать, а M-коды — «как именно» и «когда».

Что представляет собой G-code?
G-коды – это язык, на котором оператор общается с ЧПУ станка. Это буквенно-цифровые команды, всегда начинающиеся с буквы G, за которой следует числовой идентификатор. Каждый код G выполняет определенную функцию, например, перемещение инструмента в заданную точку, выбор рабочей плоскости или активация цикла сверления.
По сути, G-коды задают геометрию с режимом обработки. Они сообщают станку, с какой скоростью, по какой траектории должен двигаться инструмент, чтобы создать необходимую форму детали.
Например, G01 диктует станку двигаться по прямой линии, а G02 — по дуге часовой стрелки. Этот язык позволяет описать всю логику обработки в виде последовательности простых и понятных шагов, которые станок с ЧПУ затем преобразует в механические движения.
Модальность G-code
Понятие модальности — одно из ключевых в программировании G-кодов. Модальные команды сохраняют свое действие до тех пор, пока не будут отменены другой командой из той же группы или до завершения программы. Это позволяет не повторять одну и ту же команду. Например, после активации G01 будет действовать линейная интерполяция, пока не будет вызвана команда G00, что означает ускоренное перемещение, или активирована круговая интерполяция (G02).
Однако, модальность может стать источником ошибок, если оператор забывает, какая именно команда была активна. Например, если после выполнения цикла сверления (G81) оператор забыл указать G80 код ЧПУ, чтобы отменить цикл, станок может попытаться выполнить его там, где он не был запланирован. Это может привести к поломке инструмента или повреждению детали.
По этой причине рекомендуется в начале каждой программы ЧПУ прописывать «блок безопасности», который отменяет все модальные команды, возвращает станок в стандартное состояние. Этот гарантирует, что программа всегда будет начинаться с чистого листа, что поможет избежать рисков, связанных с модальностью G-code.
Основные оси и координаты
Все операции на станке ЧПУ выполняются в системе координат, как правило, декартовой, состоящей из трех основных осей: X, Y, Z. Ось X обычно отвечает за горизонтальное движение, ось Y — за вертикальное, а ось Z — за глубину обработки.
Для многоосевых станков также могут использоваться дополнительные оси (A, B, C). Программирование перемещений инструмента возможно в двух режимах (системах координат):
1. В абсолютной (G90) – координаты указывают конечную точку перемещения относительно начальной (нулевой) точки (X0, Y0, Z0).
2. В инкрементной (G91) каждая новая координата определяется относительно текущего расположения инструмента.
Выбор рабочей плоскости, в которой будет происходить круговая интерполяция или коррекция радиуса, также важен. Осуществляется с помощью G17 код ЧПУ - стандартной команды для фрезерных станков, G18, G19.
Систематизация G-кодов по функциональным группам (G00–188)
G-коды принято разделять на логические группы, каждая из которых отвечает за определенный вид обработки. Понимание этих групп облегчает программирование, отладку кода, поскольку команды внутри одной группы обычно взаимоисключающие. Это позволяет избежать ошибок в работе станка, обеспечивает последовательное выполнение операций.
G00–09 – ключевые параметры перемещения и интерполяции
Одна из самых часто используемых групп G-кодов, которая определяет базовые движения инструмента. G00 используется для ускоренного (или холостого) хода, когда инструмент перемещается на максимальной скорости в заданную точку, не касаясь материала. Эта команда не используется для обработки.
G01 активирует линейную интерполяцию — движение инструмента по прямой линии с рабочей подачей (F). Это основной режим резания. Для создания криволинейных поверхностей используются команды G02 и G03.
G02 осуществляет круговую интерполяцию по направлению часовой стрелки, а G03 — против нее. G04 отвечает за выдержку или паузу в выполнении программы на заданный интервал времени.
G10–19 – Настройка плоскостей, координатных точек, режима полярности
В этом диапазоне G-кодов сосредоточены настройки рабочей среды станка. G10 позволяет вводить данные в системы смещения координат прямо из программы, G11 отменяет их.
G15 и G16 переключают полярный режим. G17, G18, G19 — это модальные команды, которые выбирают рабочую поверхность, подвергающуюся обработке.
G20–29 – Установка единиц измерения, возврат к исходной точке
G20 и G21 устанавливают для всей программы единицы измерения. Это могут быть дюймы или мм соответственно. G21 – стандарт для метрических систем. Одна из важных команд этой группы – G28 код ЧПУ, которая обеспечивает безопасный возврат инструмента в референтную или «домашнюю» точку станка. Это безопасная, заранее определенная позиция, куда инструмент может вернуться для смены или окончания программы.
G30–39 - Дополнительные возвраты, зондирование и нарезка резьбы
G30 возвращает инструмент в другую, вторую или третью, референтную точку. Эта функция может быть полезной на многофункциональном оборудовании. В этой группе также находится команда G33 — нецикловая нарезка резьбы, которая программируется с указанием шага.
G40–49 - Команды для коррекции параметров инструмента
Эта группа G-кодов имеет критическое значение для точности обработки. Коррекция инструмента позволяет использовать один и тот же код для фрез с разным радиусом, что упрощает программирование. Команда G40 (отмена коррекции) всегда должна вызываться после обработки контура с коррекцией радиуса инструмента, чтобы отменить ее действие, предотвратить ошибки в последующих перемещениях.
G41 код ЧПУ активирует коррекцию радиуса инструмента слева от контура, а G42 — справа. G43 используется для коррекции длины инструмента, а G49 — для отмены коррекции.
G50–59 – Рабочие смещения, координаты и масштабирование станка
Команды G50, G51 позволяют устанавливать масштабирование системы координат или ограничивать скорость движения шпинделя. G52 задает локальную координатную систему. Самые часто используемые команды в этой группе — G54–G59. Они позволяют оператору выбрать одну из нескольких заранее заданных рабочих систем координат детали, что необходимо для обработки нескольких заготовок на одном столе станка.
G60–69 – Точные остановки, вызов макросов и поворот координат
Команды G60 (точная остановка) используется для обеспечения точного позиционирования в угловых точках. G65 — это команда для вызова подпрограммы или макроса. Позволяет многократно использовать блоки кода без необходимости их повторного написания. G66 и G67 управляют модальным вызовом макросов.
G70–79 – Циклы для черновой и чистовой токарной обработки
G-коды этого диапазона предназначены для токарного оборудования и упрощают сложные операции:
• цикл G70 — это чистовая токарная обработка;
• G71 — продольное точение (черновое);
• G76 — многопроходная нарезка резьбы.
Эти циклы позволяют запрограммировать сложную траекторию всего в одной или двух строках кода, что экономит время, уменьшает риск ошибки.
G80–89 – Программы для сверления и растачивания
Это одна из самых важных групп G-кодов для станков фрезерных:
• G80 — это команда завершения сверления, которую обязательно вызывают после любого цикла;
• G81 выполняет базовый цикл;
• G82 добавляет выдержку в нижней точке отверстия;
• G83 (глубокое сверление) – позволяет инструменту выходить из отверстия для удаления стружки и охлаждения, что критически важно при работе с глубокими отверстиями.
• G84 предназначен для жесткой нарезки резьбы.
G90–99 – Параметры систем координат, подачи и скорости резания
В этом диапазоне находятся G-коды, определяющие ключевые параметры обработки. G90 и G91 задают абсолютный и инкрементный режимы системы координат.
G94 и G95 определяют системы подачи:
• G94 код ЧПУ задает подачу в мм/мин (стандарт для фрезеровки);
• G95 код ЧПУ — в мм/оборот (стандарт для операций с токарным оборудованием).
G96 включает режим, при котором скорость реза постоянная. Этот режим автоматически изменяет обороты при вращении шпинделя. Изменения зависят от диаметра обрабатываемой поверхности. G97 отключает режим.
G100–119 – Расширения для пользователя, смещения и особые функции
Команды G-кода в данном интервале, а также в следующих, не имеют единого стандарта и часто являются специфическими для конкретного производителя систем ЧПУ. Например, на системах Haas G110 и G111 могут использоваться для дополнительных рабочих смещений, а G112 — для преобразования полярных координат в декартовы. Использование этих команд требует обращения к документации конкретного станка.
G120–139 – Вспомогательные смещения и вызовы макросов
Аналогично предыдущей группе, эти G-коды часто предназначены для спецфункций и макросов пользователя. Например, таких как калибровочные циклы, которые зависят от конфигурации станка и требований производителя.
G140–159 – Коды для многоосевой обработки
Коды в этой группе могут использоваться для сложных многоосевых трансформаций и поворотов системы координат, что позволяет выполнять обработку на многоосевых станках с большей гибкостью. Например, G150 может быть использован для цикла фрезерования карманов.
G160–179 – Синхронизация движений, управление вспомогательными осями
Данные команды, как правило, применяются для управления вспомогательными осями. Они позволяют синхронизировать движения в сложных обработках на многокоординатных станках.
G180–188 – Настройка точности, сглаживания и особые команды
Это последняя группа G-кодов в расширенном диапазоне. Как и предыдущие, она специфична для производителей. Может включать команды для тонкой настройки точности и сглаживания траектории, по которой движется инструмент. Это важно для обработки в скоростном режиме, получения высокого качества поверхности.
Ключевые M-коды
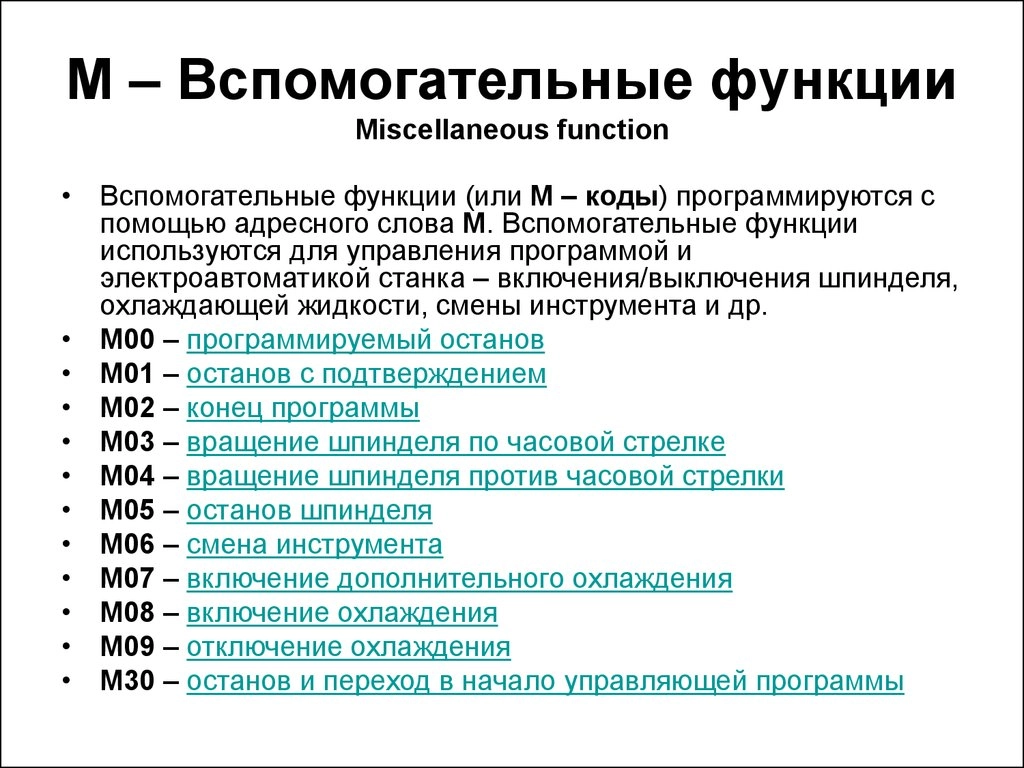
Коды M (от слова «Miscellaneous») — это вспомогательные или технологические команды. Они дополняют G-code, позволяют регулировать технологические функции, не связанные с движением осей. В отличие от G-code, многие M-коды выполняются однократно. Они необходимы для автоматизации различных процессов, от управления шпинделем до замены инструмента.
Самые используемые M-коды отвечают за управление шпинделя и системы охлаждения. Например, для запуска вращения шпинделя по направлению часовой стрелки используется M03, а против — M04. Остановка вращения достигается командой M05. За смену инструмента отвечает M06, что приводит к приостановке программы до завершения процесса. Также часто применяются команды для управления системами охлаждения: M08 активирует подачу охлаждающей жидкости, а M09 — отключает ее. Завершение программы и возврат к началу происходит с помощью M30.
Рекомендации для практической работы
Для успешного программирования ЧПУ необходимо не только знать G-коды, но и соблюдать практические рекомендации:
1. Использование «блока безопасности». Начинать каждую программу рекомендуется с «блока безопасности», такого как G90 G94 G17 G21 G40 G49 G80. Этот набор команд гарантирует, что станок начинает работу в предсказуемом состоянии, отменяя все модальные G-коды из предыдущей программы. Например, G80 отменит цикл сверления, а G40 – отменит корректировку радиуса инструмента. Применение такого блока обусловлено особенностями модальности G-кодов. Это предотвращает ошибки, которые могут возникнуть из-за забытых настроек.
2. Проверка кода на симуляторе. Перед тем как запустить программу на станке, всегда следует проверить ее в симуляторе. Современные CAM-системы и стойки ЧПУ имеют встроенные симуляторы. Они позволяют визуально оценить траекторию инструмента, обнаружить потенциальные столкновения, логические ошибки до начала обработки.
3. Консультация с документацией. Несмотря на наличие стандартов, G-коды в расширенных диапазонах (от G100 и выше), а также некоторые M-коды, могут иметь различное назначение у разных производителей станков. Поэтому при работе с новыми командами или на незнакомом оборудовании необходимо всегда обращаться к технической литературе и дополнительным инструкциям производителя. Эта рекомендации особенно актуальны с учетом того, что стандарт ISO 6983 не охватывает весь спектр современных G-кодов.
Эффективный G-code — это код, который работает, понятен и легко читается. Использование комментариев, подпрограмм (с M98/M99) и осмысленные названия файлов упрощают отладку и обслуживание программы.


-
 Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр





- Комментарии