


Какой газ выбрать для резки металла
Для резки металлаприменяют разные газы, потому что газовая, плазменная и лазерная технологии работают по разным принципам. Выбор рабочей среды влияет на скорость работ, чистоту кромки, расход материалов, безопасность поста и стоимость операции. Для разных задач применяют кислород, азот, аргон, воздух, пропан, метан, а также специальные составы. Один вариант подходит для демонтажа массивной конструкции, другой нужен для чистого края без окалины, третий применяют при раскрое тонкого листа.
Перед запуском резки важно учитывать марку сплава, толщину заготовки, требуемую точность реза, доступность баллонов, давление в линии, состояние рукавов, редукторов, мундштуков. Ошибка на этом этапе приводит к перегреву, сильной окалине, неровной кромке, лишним деформациям.

Что собой представляет процесс резки металла газом
Резка металла с использованием газа относится к термическим методам разделения заготовок. Участок сначала нагревают пламенем, после чего в рабочую точку подают струю кислорода. В зоне воздействия начинается окисление, образуются жидкие оксиды, затем поток выдувает их из канала.
В процессе резки участвуют две среды. Первая отвечает за нагрев: это пламя от горючего компонента. Вторая запускает реакцию окисления, поддерживает горение, удаляет расплав из полости. Поэтому кислородная резка эффективна прежде всего на углеродистых сплавах, где окисленный слой отделяется относительно легко.
Состав поста обычно включает:
• баллоны или магистральную подачу;
• редукторы для настройки давления;
• шланги для подачи рабочих сред;
• предохранительные клапаны;
• резак с мундштуком;
• средства защиты оператора.
Газовый резак смешивает рабочие потоки, формирует факел, направляет струю в зону реза. От формы факела, чистоты сопла, угла наклона, скорости перемещения зависит результат. При ручной работе сильно влияет квалификация специалиста. На портальных машинах часть ошибок снижает механизированная подача.
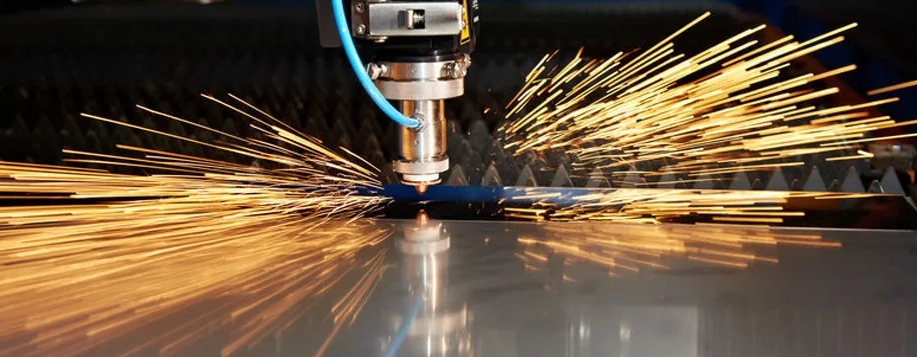
Помимо классической технологии резки, в производстве применяют плазменный, лазерный способ. В каждом случае рабочая среда выполняет свою задачу: нагревает, защищает, выдувает расплав или участвует в химической реакции.
Преимущества и недостатки технологии резки металла газом
Этот метод ценят за мобильность. Пост можно развернуть в цехе, на строительной площадке, при демонтаже, в ремонтной зоне. Для многих операций не нужен сложный станок, поэтому технология удобна при работе с крупными конструкциями, когда заготовку трудно переместить.
К преимуществам относятся:
• возможность работать с массивными деталями;
• сравнительно простое оборудование;
• доступные расходные материалы;
• удобство при раскрое, ремонте, демонтаже;
• возможность вести работы вне стационарного цеха;
• высокая производительность на углеродистых сплавах.
Есть ограничения. Точность реза ниже, чем у лазерных станков. Кромку часто приходится дорабатывать, особенно когда требуется сборка без зазоров. Нагрев вызывает деформации тонких деталей, а нарушение режима дает наплывы, шлак, подрезы.
Еще один важный минус резки – повышенные требования к безопасности. Баллоны, редукторы, рукава, пламя, нагретые оксиды требуют строгого контроля. Нельзя работать рядом с воспламеняющимися материалами, маслами, закрытыми емкостями без подготовки.
Какие газы используются для резки металла
Выбор рабочей среды зависит от технологии. В классической схеме применяют кислород с топливным компонентом. В лазерной обработке кислород, азот, воздух или аргон работают как вспомогательная подача. В плазменных установках состав подбирают по толщине листа, типу сплава, требованиям к кромке.
Кислород используется как активная среда. Он ускоряет окисление углеродистых сплавов, повышает тепловую отдачу, помогает выдувать шлак из канала. Кислородом удобно обрабатывать низкоуглеродистые стали, конструкционные марки, многие низколегированные стали. Но нержавеющие марки, алюминий, медь, латунь при таком подходе часто дают плохую кромку из-за стойких или нежелательных окислов.
Ацетилен дает высокую температуру пламени, поэтому подходит для быстрого прогрева, сложных условий, толстых деталей. Его применяют там, где важна энергия факела. При этом баллоны требуют аккуратного обращения, а стоимость выше, чем у многих альтернатив.
Пропан выбирают для экономичных работ с углеродистыми сплавами. Он дешевле, проще доступен, хорошо подходит для серийного раскроя, демонтажа, ремонта. Минус – более медленный прогрев по сравнению с ацетиленом.
Метан применяют при наличии стационарной линии. Это вариант для цехов, где важна стабильная подача топлива, а оборудование настроено под постоянный режим.
Азот в лазерной обработке нужен для чистой кромки без активного окисления. Он вытесняет кислород из зоны реза, охлаждает участок, помогает удалить расплав. Такой подход подходит для нержавейки, алюминия, цветных сплавов, деталей под последующую покраску.
Аргон применяют реже из-за стоимости. Он полезен для реакционноспособных материалов, когда требуется защита от химического взаимодействия. В отдельных задачах аргон выбирают для титана, ответственных сплавов, тонких деталей.
Воздух доступен, но нестабилен по качеству без подготовки. В лазерных системах сжатая подача требует осушки, фильтрации, правильного давления. В составе воздуха есть кислород, поэтому кромка может темнеть, покрываться окалиной.
Кислородно-флюсовую технологию применяют, когда обычное термоокисление работает плохо. В канал вводят порошковый флюс, который помогает разрушать тугоплавкие оксиды. Такой способ подходит для чугуна, меди, нержавейки, некоторых сложных сплавов.
Иногда для специальных задач подбирают смесь рабочих сред. Такой подход нужен, когда требуется сохранить качество поверхности, снизить перегрев, уменьшить количество шлака или стабилизировать дугу. На практике состав выбирают по картам производителя оборудования, потому что один и тот же лист может вести себя по-разному на разных станках.
Среда |
Где применяется |
Для каких задач подходит |
Ограничения |
Кислород |
Газовая,лазерная, плазменная обработка |
Углеродистые сплавы, толстые детали, высокая скорость |
Окисляет кромку, не подходит для чистой обработки многих цветных сплавов |
Ацетилен |
Классическая обработка |
Быстрый прогрев, сложные и массивные заготовки |
Высокая стоимость, строгие требования к хранению |
Пропан |
Газовой раскрой, ремонт, демонтаж |
Углеродистые и низколегированные сплавы |
Высокая стоимость, строгие требования к хранению |
Метан |
Стационарные посты |
Серийная работа при наличии магистрали |
Нужна постоянная газовая линия |
Азот |
Лазерные станки |
Чистая кромка, нержавейка, алюминий |
Выше расход и стоимость |
Аргон |
Специальные задачи |
Титан, реакционноспособные сплавы |
Дорогая среда |
Сжатый воздух |
Лазерная и плазменная обработка |
Экономичные операции, тонкие листы |
Нужны осушка и фильтрация |

Основные правила резки толстого металла газом
Резка металла большой толщины требует устойчивого факела, правильного давления, чистой поверхности, достаточного выхода струи снизу. Предварительное пламя нагревает поверхность или край заготовки до температуры воспламенения, а дальше разделение идет за счет реакции окисления и проникновения кислородной струи в канал. Если начать движение раньше времени, линия получится неровной, а нижняя часть детали может не прорезаться полностью.
Перед работой поверхность очищают от краски, масла, ржавчины, окалины. Загрязнения мешают нагреву, ухудшают вид кромки, повышают риск вспышки. Особенно опасны масляные пленки, поскольку рядом подается кислород.
Основные правила:
• подбирать мундштук под толщину заготовки;
• проверять герметичность соединений;
• выдерживать рабочее давление по карте режима;
• держать постоянный угол резака;
• не ускорять движение до полного прогрева;
• оставлять свободное пространство под листом;
• удалять шлак только после безопасного охлаждения.
H2O работают после стабильного разогрева стартовой точки. Факел не должен уходить в сторону, иначе линия расширится. При слишком высокой скорости снизу остаются перемычки. При медленном проходе растет ширина канала, появляется избыточный наплыв.
Для толстых листов важно следить за направлением струи. Она должна проходить через всю толщину, а не только выжигать верхний слой. При длинном резе оператор контролирует звук, факел, выброс искр снизу. Ровный поток обычно говорит о нормальном раскрытии канала.
Если заготовка массивная, большое значение имеет начало прохода. Стартовую точку лучше прогреть до устойчивого яркого свечения, затем плавно открыть подачу режущего потока. Резать без достаточной подготовки опасно: пламя начнет срывать кромку, шлак останется внутри канала, а линия уйдет от разметки.
Условия резки металла кислородом и газом
Для стабильной газовой резки нужны правильная подготовка, исправная аппаратура, подходящая среда, точная настройка пламени. Нельзя ориентироваться только на название сплава. Имеют значение толщина, состояние поверхности, требование к кромке, последующая сварка или покраска.
Кислородом лучше работать по углеродистым сталям, где реакция идет устойчиво. Если металл содержит много легирующих компонентов, образуются стойкие оксиды, которые мешают нормальному выдуванию расплава. В таких случаях выбирают плазму, лазер с азотом, аргоновую защиту или кислородно-флюсовую схему.
Для низкоуглеродистых важен равномерный нагрев. Поверхность должна быть сухой, очищенной, без плотной ржавчины. При большой толщине повышают расход, подбирают крупнее сопло, уменьшают скорость хода.
Нержавеющие стали требуют другого подхода. Обычная кислородная струя портит защитные свойства кромки, поэтому для чистых деталей применяют азот или аргон. Если стоит задача грубого демонтажа, допускают методы с последующей зачисткой, но это уже не вариант для точного изготовления.
Алюминий не подходит для стандартного кислородного раскроя. Он быстро отводит тепло, образует стойкую пленку, легко перегревается. Для него чаще выбирают плазменную или лазерную технологию резки с правильно подобранной защитной средой.
Чугун тоже относится к сложным материалам. Он может крошиться, давать неровную кромку, плохо реагировать на обычное окисление. Для ремонта массивных деталей применяют специализированные режимы, флюсы, воздушно-дуговую обработку при удалении дефектов.
Важны также параметры рабочего места. Баллоны ставят вертикально, рукава не перегибают, редукторы проверяют перед запуском. Давление настраивают по таблице производителя оборудования. Для многих режимов режущего потока применяются значения в МПа, но конкретный диапазон зависит от толщины, типа мундштука, состава среды.

Как выбрать подходящий вариант
Для бытового ремонта, демонтажа, реза конструкционной стали часто хватает связки H2O плюс пропан. Она экономична, доступна, не требует сложной инфраструктуры. Если требуется более быстрый прогрев, берется ацетилен.
Для аккуратного лазерного раскроя нержавейки, алюминия, декоративных деталей лучше подходит азот. Он повышает качество поверхности, уменьшает потемнение, помогает сохранить внешний вид. Для титана и чувствительных сплавов рассматривают аргон.
Когда нужно резать массивные плиты, важнее не только выбор топлива, но и мощность поста. Слабая подача не обеспечит сквозной канал. В такой ситуации проверяют расход, диаметр сопла, кислородную чистоту, скорость перемещения.
Для грубой зачистки, удаления старых швов на металле, выборки канавок подходит воздушно-дуговая технология. Здесь заготовка плавится электрической дугой, после чего расплав удаляется сжатым воздухом. Это не самый чистый метод, зато он удобен при ремонте тяжелых конструкций.
Итоги
Универсального варианта нет. Для углеродистых сплавов в большинстве случаев подходит H2O с горючим компонентом. Для полевых работ часто выбирают пропан, для мощного прогрева – ацетилен, для стационарных постов – метан. В лазерной обработке чистую кромку дает азот, а аргон нужен для специальных материалов.
Главный ориентир – не название технологии резки, а конкретная задача. Нужно оценить марку сплава, металла, толщину, требуемую точность, допустимую окалину, наличие последующей обработки, возможности оборудования. Важно также учитывать условия площадки: вентиляцию, доступ к баллонам, квалификацию оператора, допустимый нагрев детали. При таком подходе проще выбрать режим, снизить расход, избежать брака на кромке после резки. Тогда обработка будет надежной, безопасной и предсказуемой по качеству.



-
 Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотрНет в наличии4 019 928 ₽


- Комментарии