


Подача фрезерного станка
- Что такое режим резания при фрезеровании
- Скорость резания
- Частота вращения шпинделя
- Скорость подачи (минутная подача)
- Подача на зуб
- Подача на оборот
- Скорость съёма материала
- Потребляемая мощность и крутящий момент
- Формулы для расчёта режимов резания
- Факторы, влияющие на выбор подачи
- Глубина и ширина фрезерования
- Пошаговый расчёт режимов для практики
- Итоги
На первый взгляд разговор о подаче фрезерного станка звучит исключительно «для технарей», но именно этот параметр решает три ключевых вопроса: сколько времени уйдёт на обработку детали, насколько ровной и чистой выйдет её поверхность и как долго доработает до замены сама фреза. Разобраться в нюансах стоит не только оператору у пульта, но и конструктору, который задаёт толщину стенок, технологу, отвечающему за техпроцесс, и даже владельцу производства, считающему прибыль. Когда режим резания при фрезеровании подобран грамотно, он экономит рабочие часы, снижает потребление электроэнергии и, что немаловажно, бережёт нервы всей смены. К тому же подача напрямую влияет на экономику цеха: точный расчёт уменьшает износ инструмента, сокращает расходы на охлаждающую жидкость и сводит к минимуму количество перенастроек оборудования. Если же махнуть рукой на эти мелочи, проблемы не заставят себя ждать: режущая кромка покрывается микротрещинами, габариты деталей «плывут», а вся партия отправляется в брак. Поэтому крупные заводы не жалеют денег ни на обучение сотрудников, ни на умные системы мониторинга, а малые мастерские охотно перенимают чужой опыт. Ведь правильно выставленная подача буквально превращает каждый срез металла в чистую прибыль.
Что такое режим резания при фрезеровании
Режим резания — это целый набор цифр, по которому определяется, как именно режущая кромка будет взаимодействовать с металлом заготовки. В учебниках обычно называют три основных величины: линейную скорость резания, количество оборотов шпинделя и ту самую скорость подачи. Однако реальная жизнь в цеху давно доказала, что одних этих трёх параметров недостаточно. Приходится учитывать ещё и фактическую мощность двигателя, сорт и давление охлаждающей жидкости, жёсткость оправки, да и поведение самого станка, когда его оси разгоняются или, наоборот, тормозят в поворотах траектории. Чем точнее вы сведёте все эти данные в единое целое, тем меньше возникнет паразитных вибраций, дольше проживут режущие кромки и ровнее ляжет поверхность детали. При этом важно держать в голове, что разные металлы «ведут» себя по-разному: алюминий легко нагревается, но терпит высокие скорости; титан моментально ломается от перегрева и требует плавности; нержавеющая сталь любит умеренные обороты и не прощает резких скачков температуры. Поэтому просто копировать таблицу режимов без оглядки на конкретную ситуацию — верный способ получить неприятный сюрприз. Чтобы не гадать, современные цеха ставят на шпиндели вибродатчики, используют пирометры для контроля температуры и подключают адаптивные алгоритмы ЧПУ, которые в реальном времени корректируют подачу, едва датчики замечают рост нагрузки.
Скорость резания
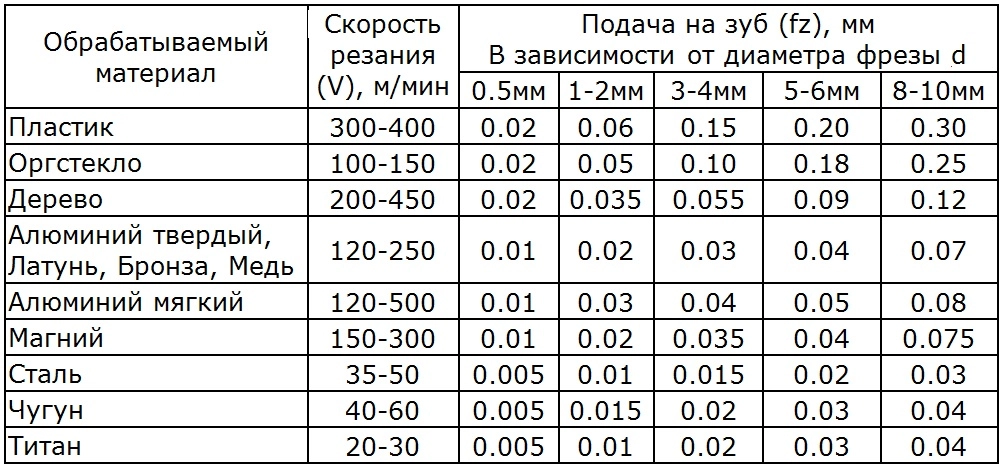
Скорость резания — это линейная скорость точки на режущей кромке относительно детали. Измеряют её в метрах в минуту, а подбирают исходя из твёрдости материала, диаметра фрезы и системы охлаждения. Если увеличить значение без оглядки на термостойкость сплава инструмента, температура в зоне резания взлетит, что приведёт к ускоренному износу покрытия и появлению заусенцев. Зато при грамотном росте скорости можно добиться «эффекта резания бритвой»: поверхность получается почти зеркальной, а цикл обработки сокращается. Специалисты рекомендуют экспериментировать маленькими шагами — плюс-минус 10 % от базового значения, пока не увидят стабильную, равномерно окрашенную стружку. Важно помнить и о шуме: высокий свист чаще указывает на чрезмерную нагрузку, тогда как ровное шелестящее звучание — верный знак правильно подобранной скорости резания.
Частота вращения шпинделя
Частота вращения подбирается, исходя из диаметра фрезы и нужной линейной скорости кромки: чем меньше диаметр, тем быстрее придётся крутить шпиндель. Но помимо этого влияют балансировка, биение и нагрев. На воздушных подшипниках можно выйти на 50 000 об/мин, сохраняя минимальный люфт, тогда как классические подшипники после 10 000 об/мин требуют идеальной смазки и ухода. Ограничивает и геометрия: фреза с положительным передним углом спокойно держит высокие обороты, а при отрицательном угле лучше обороты снизить, иначе кромка сколется. Мониторинг вибраций помогает поймать резонанс и вовремя подкорректировать частоту, продлевая жизнь и инструменту, и шпинделю.
Скорость подачи (минутная подача)
Скорость подачи показывает, с какой скоростью инструмент перемещается вдоль траектории реза. Формально это произведение подачи на зуб, количества зубьев и частоты вращения, но за сухими цифрами скрывается динамика станка. При высоких ускорениях, характерных для пятикоординатных центров, инерция может вызвать переразмер под конец прохода, если система управления не успевает плавно затормозить оси. Поэтому на сложных контурах минутную подачу часто держат ниже номинала, компенсируя скорость уменьшением холостых пробегов и оптимизацией траекторий. Правильная скорость подачи балансирует между двумя крайностями: если она слишком мала, режущая кромка «трёт» металл, генерируя лишнее тепло; если чрезмерна — зуб «втыкается» и выламывает микрочастицы, оставляя после себя волнистую поверхность.
Подача на зуб
Подача на зуб описывает толщину стружки, снимаемую одним зубом фрезы. Значение задаётся с точностью до сотых миллиметра, ведь даже прибавка 0,03 мм может радикально повысить сопротивление резанию на жёстких сплавах. Практики советуют начинать с минимального значения, указанного производителем инструмента, и повышать его до тех пор, пока не увидите равномерную, «скручивающуюся» стружку без синеватого налёта. При чистовом проходе подача на зуб уменьшается вдвое-втрое, позволяя сгладить риску и снизить шероховатость до Ra 0,8. В черновых режимах, наоборот, её увеличивают, чтобы быстрее убрать лишний металл, а чистовую фрезу оставляют для финальной зачистки.
Подача на оборот
Суммарное линейное перемещение инструмента за один оборот шпинделя напрямую зависит от подачи на зуб и числа зубьев. Этот параметр удобен при обмене данными между моделями станков без ЧПУ: достаточно выставить нужные обороты и подачу на оборот, чтобы сохранить одинаковую производительность. На современных центрах показатель помогает контролировать нагрузку: при снижении оборотов автоматика пропорционально корректирует подачу, удерживая оптимальную толщину стружки. Правильная настройка особенно важна в зонах резкого изменения траектории, например, на внутренних углах кармана, где инерция может временно уменьшить подачу и вызвать тепловую точечную нагрузку.
Скорость съёма материала
Величина, определяющая фактическую производительность, вычисляется как произведение скорости подачи, глубины и ширины фрезерования. Чаще всего её выражают в кубических сантиметрах в минуту, что позволяет быстро сравнить разные связки инструмент-станок. Знание реальной скорости съёма критично при планировании крупносерийного производства: превышение лимита рабочего центра ведёт к систематической перегрузке шпинделя и падению точности, а недогруз оборачивается недоиспользованием дорогостоящего оборудования. В высокопроизводительном фрезеровании алюминия мастера стремятся выйти на 500–1200 см³/мин, тогда как при обработке закалённой стали показатель редко переваливает за 40 см³/мин.
Потребляемая мощность и крутящий момент
Чтобы двигатель не ушёл в перегруз, важно контролировать мощность резания и крутящий момент. Теоретический расчёт даёт отправную точку, но реальные цифры зависят от состояния направляющих, чистоты смазки и даже температуры цеха. На продвинутых станках датчики тока позволяют отслеживать фактическую нагрузку в реальном времени: оператор видит график и при необходимости уменьшает подачу или глубину. Если игнорировать перегруз, постепенно растёт зазор в подшипниках, увеличивается вибрация, а точность геометрии «плывёт». В итоге экономия пары минут оборачивается дорогостоящим ремонтом шпиндельного узла, поэтому лучше заложить резерв мощности не менее 20 %.
Формулы для расчёта режимов резания
Приведённые ниже формулы подходят и для универсальных фрезерных станков, и для современных моделей с ЧПУ. Однако они дают лишь «бумажное» значение, с которого начинается настройка. Окончательные цифры всегда корректируют по результатам пробных срезов и рекомендациям производителя инструмента. Важный момент: данные справочников нередко рассчитаны для идеальных условий — правильно подобранной СОЖ, свежего инструмента и нового станка. В реальном цехе допускают поправочный коэффициент 0,8–0,9, чтобы избежать скрытой перегрузки.
– Скорость резания
`V = (π × D × n) / 1000`,
где V — скорость резания, D — диаметр фрезы, n — частота вращения шпинделя. Формула показывает, как малейшее изменение диаметра влияет на скорость: стоит перейти с Ø10 мм на Ø8 мм, и для той же скорости резания придётся поднять обороты почти на четверть.
– Частота вращения шпинделя
`n = (1000 × V) / (π × D)`. Пересчёт в обратную сторону помогает, когда известна табличная скорость резания, но ещё не выбрана фреза. Конструктора, планируя первый запуск детали, зачастую начинают именно с этой формулы.
– Скорость подачи
`S = fz × Z × n`,
где fz — подача на зуб, Z — количество зубьев. Если увеличить число зубьев без корректировки подачи, линейная скорость резко возрастёт, что нередко приводит к дерганью осей на лёгких настольных станках.
– Скорость съёма материала
`Q = S × ap × ae`,
где ap — глубина резания, ae — ширина фрезерования. Формула особенно полезна для оценки целесообразности покупки высокомощного оборудования: можно ли окупить центр с 20 кВт шпинделем, если по расчёту потребуется только 8 кВт?
– Мощность резания
`P = (Q × kc) / (60 × η)`,
kc — удельное сопротивление резанию, η — КПД станка. Разница в kc между алюминием и нержавеющей сталью доходит до десятикратного значения, что кардинально влияет на выбор двигателя и привода.
Опираясь на формулы, технолог получает стартовые цифры, однако реальный мир диктует свои правила: материал может иметь внутренние напряжения, фреза — микротрещины, а шпиндель — естественный износ. Поэтому после теории наступает практика: короткий пробный проход, анализ стружки, замер температуры и дальнейшая корректировка.

Факторы, влияющие на выбор подачи
- Габариты и материал заготовки (алюминий, сталь, бронза, композит).
- Диаметр, количество зубьев и покрытие фрезы.
- Мощность привода и жёсткость шпиндельного узла.
- Ширина фрезерования и требуемая глубина прохода.
- Качество поверхности: черновая обработка допускает большую подачу, чистовая — меньшую.
- Системы охлаждения: МОР позволяет поднять скорость резания, а сухой рез — ограничивает.
- Износ инструмента: старый режущий элемент требует снижения подачи на зуб.
Каждый пункт списка несёт весомый вклад в итоговую формулу. Например, увеличение количества зубьев на фрезе почти всегда побуждает поднять минутную подачу ради производительности. Однако если шпиндель станка не рассчитан на больший крутящий момент, подобная «оптимизация» превращается в перегруз и быструю поломку. То же касается охлаждения: современные эмульсии отводят тепло и смывают стружку, но при неверном давлении могут вызвать гидроэрозию кромки. Именно потому крупные предприятия составляют «паспорт резания» на каждую деталь, фиксируя комбинацию факторов, а небольшие мастерские вручную тестируют свежие связки инструмент-материал.
Глубина и ширина фрезерования
Ширина фрезерования определяет, какая часть режущей кромки контактирует с материалом. Чем больше значение, тем выше нагрузка на один зуб, но и производительность растёт. На практике технолог ищет компромисс: достаточно задействовать 40–60 % диаметра фрезы, чтобы получить хорошую скорость съёма, но при этом не доводить зубья до перегрева. Глубина выбирается исходя из стойкости инструмента, жёсткости оснастки и мощности станка. На лёгких настольных моделях глубина редко превышает 1 мм, а на мощных порталах по алюминию возможно 8–10 мм за проход. Помимо этих очевидных ограничений, важна ещё и стратегия траектории: плавный вход и выход уменьшают ударные нагрузки, позволяя чуть увеличить глубину без риска сколоть кромку. В динамическом фрезеровании фреза не срезает металл на всю свою ширину за один проход. Вместо этого она делает много проходов и каждый раз снимает узкую, но глубокую канавку. За счёт этого боковая нагрузка меньше, а износ распределяется равномерно по всей режущей кромке.

Пошаговый расчёт режимов для практики
1. Определите материал заготовки и сверяйтесь со справочником по рекомендуемой скорости резания.
2. Измерьте диаметр фрезы и рассчитайте частоту вращения шпинделя.
3. Подберите подачу на зуб в зависимости от количества зубьев и требуемого качества поверхности.
4. Умножьте подачу на зуб на число зубьев и частоту вращения — получите минутную скорость подачи.
5. Выберите глубину и ширину фрезерования по возможностям оборудования.
6. Посчитайте скорость съёма материала и необходимую мощность.
7. Проведите тестовый проход, оцените стружку и температуру, при необходимости отрегулируйте подачу или уменьшите глубину.
8. Зафиксируйте финальные параметры в техпроцессе, чтобы следующий оператор не тратил время на повторные расчёты.
Следуя этому алгоритму, даже начинающий мастер может за несколько итераций выйти на стабильный процесс. Важно не игнорировать пункт с фиксацией параметров: без документирования результаты легко потерять, особенно при передаче смены. Опыт показывает, что стандартизированный техпроцесс повышает повторяемость партии на 15–20 %, снижая брак и время наладки. Кроме того, данные предыдущих запусков полезно анализировать: иногда достаточно изменить лишь глубину реза или обороты, чтобы удвоить производительность.
Итоги
Не стоит думать, что «подача» — это один-единственный бегунок Feed на экране ЧПУ. На деле это целый конструктор: сюда входит линейная скорость резания, обороты шпинделя, сколько миллиметров стружки снимает каждый зуб, какая взята ширина и глубина прохода, плюс то, как сам станок ведёт себя при резких ускорениях. Когда все эти цифры собраны правильно, обработка идёт быстрее, фреза служит дольше, а поверхность детали выходит почти зеркальной. Стоит же просто скопировать чужие настройки, не вникая в матчасть, — и привет: рваная кромка, «уплывшие» размеры и счёт на ремонт шпинделя. Поэтому лучше один раз разобраться: выучить базовые формулы, смотреть внимательно за выходом стружки, и заносить удачные режимы в журнал. Тогда и толстую стальную плиту, и тонкую алюминиевую крышку вы обработаете без лишних нервов, быстро и экономично.


-
 Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр




- Комментарии