


Что такое гибка металла и как она выполняется
- Определение и принцип процесса
- Хотите заказать изготовление?
- Отличие от резки, штамповки
- Сферы применения
- Основные виды гибки металла
- Воздушная гибка
- Гибка с чеканкой
- Серийное производство на стороне
- Каландровая гибка
- Ротационная гибка
- Инструменты и оборудование для гибки металла
- Ручные инструменты
- Гидравлические, электромеханические листогибы
- Хотите получать заказы?
- ЧПУ-прессы
- Самодельные приспособления для гибки
- Как выбрать инструмент
- Критерии выбора
- Ручные или автоматические станки
- Когда станки простаивают
- Популярные производители оборудования
- Технология гибки металла
- Подготовка металла
- Расчет усилия и угла гиба
- Дефекты гибки, как их избежать
- Хотите заказать изготовление?
- Гибка разных видов металла
- Гибка листового металла
- Гибка труб, профилей
- Гибка толстого металла
- Частые вопросы о гибке металла
Гибка металла позволяет получать детали сложной формы без разрушения заготовки. Из плоского листа можно сделать уголок, короб, корпус или другой элемент конструкции. Метод применяют как в единичном производстве, так и при выпуске больших серий.
На результат влияют свойства материала, его толщина, радиус, угол изгиба. Не меньшее значение имеют оборудование, правильно подобранная оснастка. Ошибка на одном из этапов приводит к трещинам, складкам или отклонению размеров.

Определение и принцип процесса
Гибка — это способ обработки, при котором металлической заготовке придают новую форму за счет пластической деформации. При нагрузке наружная часть зоны изгиба растягивается, а внутренняя сжимается. Между ними находится нейтральная зона, длина которой меняется значительно меньше.
Основная задача процесса — получить заданный угол и радиус без повреждения поверхности и нарушения размеров детали. При работе с листом используют пуансон и матрицу. Пуансон давит на заготовку и заставляет ее принимать нужную форму. Конструкция инструмента зависит от толщины металла, требуемого угла. Технологию выбирают еще на этапе подготовки чертежа. Нужно учитывать припуски, расположение отверстий, линий сгиба. Это особенно важно для деталей со сложной геометрией.
Хотите заказать изготовление?
Если требуется партия металлических деталей, сначала определяют параметры изделия. Для расчета обычно нужны чертеж, 3D-модель или эскиз с размерами. Также указывают материал, толщину листа, количество деталей и требования к точности. По этим данным можно подобрать способ обработки и оборудование. Для сложных изделий имеет смысл заранее проверить последовательность гибов. Это помогает избежать ситуации, когда один сгиб мешает выполнить следующий.
Отличие от резки, штамповки
Гибка, резка и штамповка решают разные задачи.
• При резке заготовку разделяют на части или удаляют ненужные участки. В результате появляется новая граница детали. Гибка, напротив, сохраняет целостность материала.
• Штамповка также основана на пластической деформации. Однако она выполняет больше операций. С помощью штампов получают отверстия, углубления, вытяжки, детали сложной формы. Гибка используется для создания углов, криволинейных участков.
Сферы применения
Гнутые детали встречаются во многих отраслях. Их используют при изготовлении:
1. строительных профилей, элементов кровли;
2. корпусов, кожухов;
3. кронштейнов, монтажных деталей;
4. шкафов и металлической мебели;
5. вентиляционных элементов;
6. панелей, корпусов оборудования;
7. деталей машин, механизмов.
Выбор технологии зависит от назначения детали. Для декоративных элементов важен внешний вид. Для силовых деталей на первый план выходит точность, прочность.
Основные виды гибки металла
Существует несколько способов изменения формы металлической заготовки. Они отличаются принципом воздействия, оборудованием и областью применения.

Воздушная гибка
Воздушная гибка — популярный способ обработки листового металла. Заготовку размещают между пуансоном и матрицей. При этом инструмент не прижимает лист по всей площади. Пуансон опускается сверху и давит на металл в зоне будущего сгиба. Глубину хода можно менять. За счет этого получают разные углы без постоянной замены оснастки. После снятия нагрузки материал немного возвращается в исходное положение. Это явление называют пружинением. Его учитывают при настройке станка.
У метода есть несколько важных преимуществ:
• можно работать с разными толщинами листа;
• один комплект инструмента подходит для нескольких углов;
• настройка не занимает много времени;
• способ подходит для единичных деталей, небольших партий;
• снижается потребность в большом количестве оснастки.
Воздушную гибку выполняют на листогибочных прессах. При серийном выпуске используют оборудование с ЧПУ. Оно помогает сохранить одинаковые параметры для всех деталей.

Гибка с чеканкой
Методика применяется, когда от детали требуется точная форма, стабильный результат. Лист помещают между пуансоном и матрицей. Затем инструмент с большим усилием воздействует на заготовку. Металл плотно прижимается к рабочим поверхностям и принимает заданную геометрию. Такой способ подходит для серийного производства. При правильной настройке станка детали одной партии получаются практически одинаковыми. Это важно для изделий, которые должны точно соединяться между собой.
В отличие от воздушной гибки, здесь сложнее быстро менять параметры. Пуансон и матрица задают форму готового сгиба. Поэтому перед запуском производства важно правильно выбрать оснастку. При работе учитывают толщину и свойства металла. Не менее важны размеры детали, требуемая точность. Перед серийным выпуском выполняют пробную гибку. Это позволяет проверить геометрию, при необходимости скорректировать настройки оборудования.
Серийное производство на стороне
Не каждое предприятие имеет собственный парк листогибочного оборудования. Покупка станка не всегда оправдана, особенно при небольших объемах работ. Передача гибки подрядчику позволяет не содержать отдельный участок. Производитель получает готовые детали по чертежам и может сосредоточиться на сборке или других операциях.
При выборе подрядчика стоит уточнить максимальные размеры листа, доступную толщину, точность оборудования и возможности контроля готовых деталей.
Каландровая гибка
Каландровая гибка выполняется с помощью валов, которые вращаются и постепенно меняют форму листа. Заготовку пропускают между ними несколько раз. С каждым проходом металл получает нужный радиус. Такой способ подходит для изделий с плавной кривизной. Его используют при изготовлении цилиндрических деталей, обечаек, кожухов. В зависимости от настройки станка можно получить постоянный или переменный радиус.
Такая технология удобна для обработки длинных листов. При правильной настройке края детали также получают нужную форму. Перед началом работы учитывают толщину металла, его свойства, требуемый радиус. Эти параметры влияют на количество проходов и усилие оборудования.

Ротационная гибка
При ротационной гибке форма создается за счет движения вращающегося ролика. Такой подход применяют для труб, профилей, других длинномерных заготовок. Особенно полезен метод при работе с тонкостенными деталями. Грамотно подобранная оснастка помогает сохранить форму сечения, снизить риск появления заломов.
Инструменты и оборудование для гибки металла
Оборудование выбирают с учетом материала, объема производства. Для единичных работ подойдет простой инструмент. Для серийного выпуска потребуются производительные станки с автоматическим управлением.
Ручные инструменты
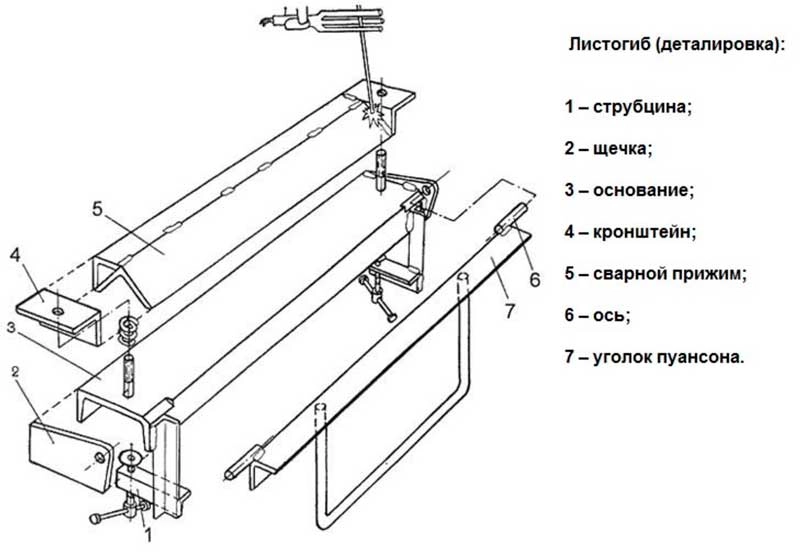
Такие инструменты используют для небольших объемов работ. Они подходят для мастерских, ремонта и изготовления единичных элементов. Такое оборудование не требует трудной настройки. Для листового металла используют листогибы. Заготовку устанавливают на рабочую поверхность и надежно фиксируют. После этого оператор опускает гибочную балку. Под ее воздействием лист принимает нужную форму.
Ручные листогибы особенно удобны при работе с тонким металлом. С их помощью можно изготавливать простые профили, планки, уголки. Для труб используют трубогибы. Они позволяют менять форму заготовок небольшого диаметра. Инструменты подходят для меди, алюминия, некоторых видов стали. Выбор зависит от толщины стенки, требуемого радиуса.
У ручного оборудования есть несколько преимуществ:
• простая конструкция;
• небольшие размеры;
• отсутствие сложного обслуживания;
• возможность работать без электропривода.
При этом у ручных инструментов есть ограничения. Они не рассчитаны на большие объемы. Скорость работы зависит от оператора. Точность также может быть ниже, чем у станков с ЧПУ. Для серийного производства обычно выбирают более производительное оборудование.
Гидравлические, электромеханические листогибы
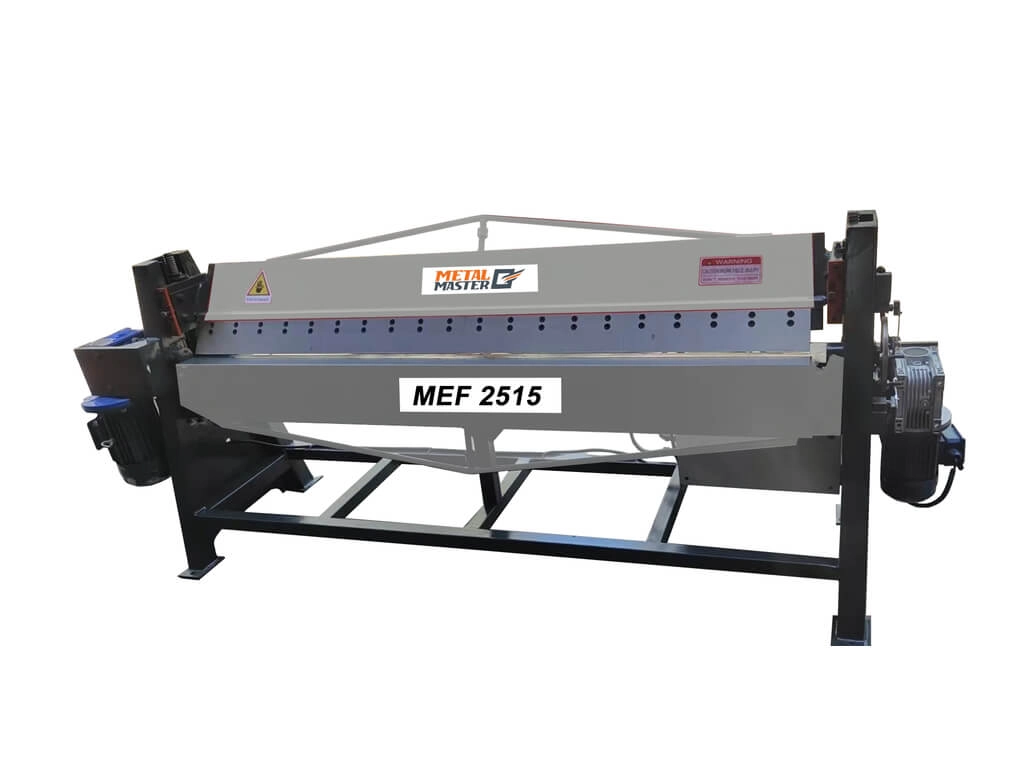
Гидравлические станки создают усилие за счет давления рабочей жидкости. Они подходят для обработки толстого и прочного металла. Такое оборудование способно работать с крупными заготовками. Электромеханические модели используют электродвигатель, механический привод. Их выбирают для задач, где важны скорость и стабильность работы.
При эксплуатации гидравлических станков требуется следить за состоянием масла, фильтров, уплотнений. Электромеханические модели имеют другую конструкцию, требуют собственного набора регламентных работ.
Хотите получать заказы?
Для загрузки оборудования важно заранее определить доступные производственные возможности. Это касается максимальной длины гиба, толщины материала, типа оснастки.
Если станок способен выполнять нестандартные операции, это можно учитывать при поиске заказов. Но брать работу без проверки технических параметров не стоит. Сначала нужно убедиться, что оборудование справится с конкретной деталью.
ЧПУ-прессы
Прессы с ЧПУ используют для точной гибки листового металла. Все основные параметры задаются через систему управления. Оператор вводит углы, глубину хода, порядок выполнения операций. После настройки станок работает по заданной программе. Такое оборудование особенно удобно при серийном выпуске элементов. Одна программа может использоваться для всей партии. Это помогает получать изделия с одинаковыми размерами, углами.
ЧПУ-прессы подходят для деталей со сложной формой. В одной заготовке бываает несколько сгибов. Оператор задает их последовательность заранее. Станок выполняет операции в установленном порядке. При выборе пресса учитывают рабочую длину, максимальное усилие. Важны также допустимая толщина металла, набор оснастки. Для некоторых задач нужны дополнительные системы контроля угла.
Перед запуском серии проверяют первую деталь. Если размеры соответствуют чертежу, начинают основное производство. При необходимости программу корректируют. Такой подход помогает сократить количество брака, расход материала.
Самодельные приспособления для гибки
Для разовой работы иногда используют простые приспособления. Заготовку фиксируют на верстаке и сгибают с помощью рычага или другого инструмента. Такой вариант допустим для мягкого тонкого материала, неответственных элементов. Получить стабильный угол на большой партии при этом сложно. Для толстого металла самодельные приспособления не подходят. Здесь нужны расчет усилия, надежная фиксация, профессиональное оборудование.
Как выбрать инструмент
Оборудование должно соответствовать конкретной задаче. Ошибка при выборе приводит к браку, перегрузке станка.
Критерии выбора
В первую очередь оценивают:
• толщину и марку материала;
• максимальную длину гиба;
• требуемый радиус;
• количество операций на одной детали;
• объем будущей партии;
• необходимую точность;
• доступную оснастку;
• требования к производительности.
Чем толще и прочнее металл, тем большее усилие требуется для его деформации. При малом радиусе также возрастает риск появления трещин. Поэтому параметры станка, инструмента подбирают комплексно.
Ручные или автоматические станки
Ручной станок оправдан при небольших объемах. Он дешевле, не требует сложной автоматизации. Такой вариант удобен для ремонта, прототипов, единичных деталей. Автоматические прессы подходят для постоянной загрузки. ЧПУ полезно при выпуске повторяющихся деталей. Программа сохраняет последовательность операций и снижает влияние человеческого фактора.
Когда станки простаивают
Простой оборудования влияет на себестоимость производства. Если станок используется несколько часов в неделю, его покупка может оказаться невыгодной. В такой ситуации часть работ можно передать на сторону. Это позволяет получить готовые детали без затрат на содержание отдельного участка. Для предприятия с постоянным потоком заказов ситуация обратная. Собственное оборудование дает больше контроля над сроками, загрузкой производства.
Популярные производители оборудования
На рынке представлены станки разных классов. Среди производителей листогибочного оборудования можно встретить Amada, Bystronic, LVD, Durma, RAS, другие марки.
При выборе нельзя ориентироваться только на название производителя. Важны технические характеристики конкретной модели, доступность сервиса, оснастки, запасных частей. Также учитывают квалификацию персонала.
Технология гибки металла
Качественная деталь получается при соблюдении нескольких этапов. Начинается работа с подготовки заготовки, заканчивается контролем готового изделия.
Подготовка металла
Перед гибкой лист очищают от загрязнений. Проверяют поверхность и геометрию заготовки. Затем выполняют разметку. Внимание уделяют припускам. При гибке меняется фактическая длина участков детали. Поэтому размеры развертки рассчитывают с учетом будущих деформаций.
Для труб и профилей оценивают состояние сечения. Вмятины и отклонения могут повлиять на итоговую геометрию.
Расчет усилия и угла гиба
Усилие зависит от ряда параметров. Среди них толщина, прочность металла, длина гиба, радиус. Отдельно учитывают пружинение. После снятия нагрузки металл частично возвращается к исходной форме. Поэтому фактический угол может немного отличаться от заданного.
На современных станках параметры рассчитываются программой. При сложных задачах перед запуском партии выполняют пробную деталь. Ее размеры проверяют и при необходимости корректируют настройки.
Дефекты гибки, как их избежать
Распространенные проблемы связаны с трещинами, складками и изменением размеров. Трещины часто появляются при слишком малом радиусе. Причиной может быть и низкая пластичность материала. Решение — увеличить радиус или изменить технологию. Складки возникают при неправильной фиксации или чрезмерном усилии. В этом случае проверяют оснастку, положение заготовки.
Отклонение угла бывает связано с пружинением. Для его компенсации корректируют глубину хода и другие параметры. Перед серийным выпуском полезно сделать несколько пробных деталей. Это позволяет обнаружить проблему до обработки всей партии.
Хотите заказать изготовление?
Для заказа гибки лучше подготовить техническую документацию. Это чертеж с размерами и допусками. При наличии 3D-модели ее также можно предоставить исполнителю. В заявке указывают марку металла, толщину, количество деталей. Если поверхность должна оставаться без следов от инструмента, это тоже отмечают заранее.
Гибка разных видов металла
Каждый материал ведет себя при деформации по-разному. Поэтому одинаковые настройки нельзя применять ко всем заготовкам.
Гибка листового металла
Листовой металл используют для корпусов, панелей, профилей и других изделий. Сталь требует большего усилия, чем многие мягкие сплавы. Алюминий хорошо поддается формообразованию, но некоторые его сплавы могут растрескиваться при малом радиусе. Медь достаточно пластична, однако на ее поверхности легко оставить вмятины. Поэтому для каждого материала подбирают собственные параметры гибки и оснастку.
Гибка труб, профилей
Основная сложность при гибке трубы — сохранение первоначального сечения. При слишком сильном воздействии стенки могут смяться. Для некоторых задач используют дорны. Это внутренние элементы, которые поддерживают стенки во время деформации. Выбор технологии зависит от диаметра, толщины стенки и радиуса изгиба. Квадратные, прямоугольные профили требуют аккуратной настройки. Внимание уделяют углам, местам возможных заломов.
Гибка толстого металла
Толстые листы требуют значительного усилия. Для них используют мощные гидравлические прессы и ЧПУ-оборудование. Перед работой рассчитывают усилие и проверяют допустимый радиус. Неправильный режим может привести к повреждению материала или перегрузке станка. В отдельных технологических процессах применяют предварительный нагрев. Такой способ используют только с учетом марки металла, требований к готовой детали.
Частые вопросы о гибке металла
1. Можно ли согнуть металл самостоятельно?
Тонкий и мягкий металл можно обрабатывать вручную. Для точных элементов, толстых заготовок применяют профессиональный станок.
2. Какой радиус гиба выбрать?
Он зависит от марки и толщины материала. Чем жестче, толще металл, тем больше радиус обычно требуется для безопасной деформации.
3. Почему металл трескается при гибке?
Причина связана с малым радиусом или недостаточной пластичностью материала. Также значение имеют направление проката, выбранная технология.
4. Чем гибка отличается от вальцовки?
При гибке деталь обычно формируют за одну или несколько операций с помощью инструмента. Вальцовка предполагает постепенное прохождение листа между вращающимися валами. Ее часто используют для получения дуг, цилиндрических форм.
5. Как добиться одинаковых деталей в партии?
Для серийного производства используют станки с ЧПУ, точную оснастку, контроль первой детали. После проверки параметров запускают основную партию.
6. Что важнее при выборе оборудования?
Учитывают не только максимальное усилие. Важны рабочая длина, толщина металла, тип привода, точность, оснастка и предполагаемый объем производства.
Гибка металла требует точного расчета, правильного выбора оборудования. Для простой детали достаточно базового инструмента. Сложные изделия, крупные серии лучше выполнять на автоматизированных станках. Такой подход помогает снизить количество брака, получить стабильный результат.



-
 Быстрый просмотр
-
Быстрый просмотрНет в наличии2 753 042 ₽
-
Быстрый просмотр
-
Быстрый просмотр



- Комментарии